
Visualizações: 0 Autor: Editor do site Horário de publicação: 05/11/2026 Origem: Site


O alumínio oferece durabilidade superior e estética elegante para projetos modernos de fenestração. No entanto, a sua condutividade térmica naturalmente elevada requer uma barreira térmica perfeita para cumprir os rigorosos códigos energéticos actuais. Inserindo tiras de ruptura térmica não são apenas uma simples atualização térmica. É um processo de montagem estrutural altamente crítico. Este procedimento determina a resistência final ao cisalhamento e a resistência à carga de vento de todo o sistema de janela ou porta. Exploraremos o processo completo de travamento mecânico, abrangendo recartilhamento, inserção, laminação e teste. A compreensão dessas etapas específicas ajuda as equipes de compras e os engenheiros a avaliar a confiabilidade do fornecedor de maneira eficaz. Você aprenderá como mitigar riscos de falhas estruturais, manter tolerâncias de fabricação rígidas e garantir conformidade total com o código em todas as suas linhas de produtos.
A montagem das tiras de ruptura térmica depende de um processo mecânico de três etapas: serrilhado, inserção e laminação/crimpagem.
O recartilhamento adequado da cavidade de alumínio é o passo mais crítico para alcançar resistência ao cisalhamento a longo prazo e evitar o deslizamento do perfil.
A laminação requer calibração de pressão exata para fixar a tira de poliamida sem quebrar a barreira térmica ou deformar a extrusão de alumínio.
O controle de qualidade deve envolver rigorosos testes de cisalhamento longitudinal (por exemplo, padrões AAMA TIR-A8 ou EN 14024) para verificar a integridade estrutural do perfil composto antes da fabricação.
O perfil composto acabado desempenha um papel duplo crucial na arquitetura moderna. Deve parar completamente a ponte térmica. Ao mesmo tempo, deve funcionar como um componente estrutural unificado. Quando os fabricantes ajustam as tiras de maneira inadequada, os riscos se multiplicam rapidamente. Você pode ver deslizamento composto sob fortes ventos. A entrada de água geralmente ocorre quando as juntas mecânicas falham. Além disso, uma incompatibilidade de expansão térmica pode facilmente levar a uma falha catastrófica da vedação. O alumínio e a poliamida expandem-se a taxas ligeiramente diferentes. Uma ligação estrutural frouxa não consegue absorver esses movimentos térmicos naturais.
Processos de adaptação padronizados evitam totalmente esses problemas dispendiosos. Eles garantem valores U consistentes em todo o seu catálogo de produtos. Eles também garantem classificações estruturais confiáveis para aplicações comerciais em arranha-céus. Essa consistência reduz significativamente as reclamações de garantia. Ele também garante a conformidade tranquila com regulamentações energéticas localizadas. Você protege a reputação da sua marca e mantém fortes margens de lucro. A montagem precisa elimina os riscos ocultos de falha do composto.
Knurling prepara a extrusão de alumínio bruto para montagem final. O objetivo é criar “dentes” microscópicos dentro da ranhura da tira de extrusão de alumínio. Rodas recartilhadas especializadas marcam agressivamente a cavidade de alumínio. Esta ação mecânica aumenta drasticamente o atrito da superfície interna. As rodas de aço endurecido penetram no alumínio macio para formar cristas precisas.
Ignorar ou executar mal esta etapa é altamente perigoso. Continua sendo a principal causa de falha na resistência ao cisalhamento em perfis acabados. Sem serrilhado adequado, o alumínio e os materiais inseridos deslizarão um contra o outro. O estresse térmico e as flutuações diárias de temperatura impulsionam constantemente esse movimento indesejado. Para os compradores, a inspeção da qualidade do serrilhado não é negociável. Sempre verifique se sua extrusora usa rodas serrilhadas afiadas e bem conservadas. Rodas cegas apenas amassam o alumínio em vez de cortar dentes afiados. Dentes afiados são absolutamente essenciais para uma aderência eficaz da poliamida.
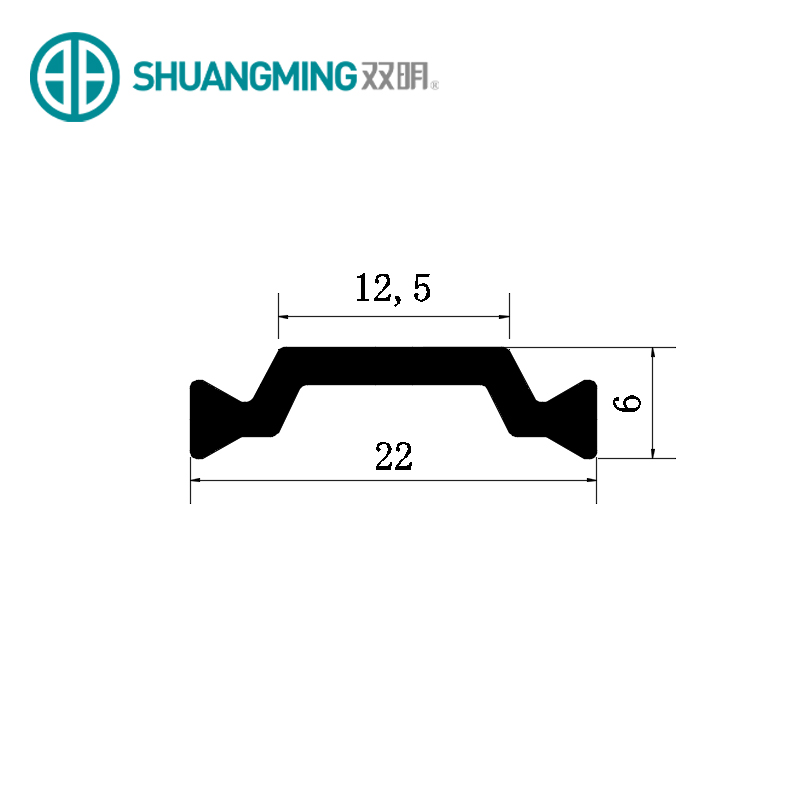
Terminada a recartilhamento, inicia-se a fase de inserção física. Operadores ou máquinas automatizadas rosqueiam as barreiras rígidas nas ranhuras recém-recartilhadas. Os padrões da indústria normalmente especificam PA66GF25 (poliamida reforçada com 25% de fibra de vidro) para este componente. O maquinário de inserção lida suavemente com diversas geometrias de tiras. Os formatos I básicos fornecem isolamento térmico direto. Os formatos em C permitem a folga necessária para ferragens de janelas complexas. As formas ocas retêm o ar estagnado para máximo desempenho de isolamento.
As tolerâncias de fabricação desempenham um papel importante durante esta fase. As tolerâncias de extrusão da cavidade de alumínio e do componente de poliamida devem estar perfeitamente alinhadas. Se não corresponderem, você enfrentará sérios gargalos de produção. Tolerâncias restritas evitam travamentos durante a inserção da máquina em alta velocidade. Eles também evitam ajustes excessivamente soltos. Um ajuste frouxo força a laminadora a compensar mais tarde. Ao manter um controle dimensional rigoroso, os operadores garantem uma alimentação suave e contínua. Você obtém um perfil composto perfeitamente alinhado e pronto para crimpagem.
Rolar e crimpar prendem permanentemente os dois materiais. Os discos rolantes reforçados aplicam pressão lateral nas bordas externas da extrusão de alumínio. Esta força direcionada dobra o metal sobre a cauda de andorinha do tiras de ruptura térmica . A laminação em vários estágios garante precisão absoluta. Os fabricantes geralmente implantam três conjuntos distintos de discos rolantes. Eles aplicam pressão gradual e calculada em todo o comprimento do perfil.
A calibração inadequada da pressão introduz riscos estruturais graves:
A pressão excessiva quebra instantaneamente a tira rígida de poliamida.
Muita força lateral também deforma a extrusão de alumínio circundante.
Pressão insuficiente resulta em uma ligação estrutural frouxa e insegura.
A laminação irregular faz com que o perfil acabado se curve ou torça.
A calibração de precisão evita essas falhas estruturais catastróficas. O alinhamento também é profundamente importante durante esta fase de alta pressão. As instalações utilizam rolos de poliuretano ou de proteção ao longo da linha de montagem. Estes rolos macios evitam riscar as faces visíveis do alumínio arquitetônico. Eles guiam o perfil perfeitamente através dos pesados discos de crimpagem de aço.
Os compradores devem verificar a qualidade do encaixe através de testes mecânicos padronizados. Você não pode confiar apenas em inspeções visuais básicas. Testes laboratoriais rigorosos confirmam a verdadeira ação estrutural do compósito.
Este processo requer testes de cisalhamento longitudinal. O teste avalia a resistência do perfil compósito ao deslizamento ao longo do seu eixo central. Os técnicos fixam o perfil com segurança e empurram o núcleo interno de poliamida. Eles aplicam força crescente até que as camadas se desloquem fisicamente. Fornecedores respeitáveis testam seus conjuntos de acordo com os padrões EN 14024 ou AAMA TIR-A8.
O teste de resistência à tração transversal é igualmente vital para a garantia de qualidade. Ele garante que o alumínio ondulado não se desfaça sob fortes ventos. A ligação mecânica deve resistir a enormes forças de empurrar e puxar para fora.
Tabela: Testes primários de controle de qualidade para extrusões de compósitos
Tipo de teste |
Objetivo Primário |
Padrões Relevantes |
Indicador de falha |
|---|---|---|---|
Teste de cisalhamento longitudinal |
Medir a resistência ao deslizamento axial |
EN 14024, AAMA TIR-A8 |
As camadas de perfil deslizam de forma independente |
Teste de tração transversal |
Avalie a resistência à separação |
EN 14024, AAMA TIR-A8 |
Desencravamento de alumínio em cauda de andorinha |
Tolerância Dimensional |
Verifique a retidão do perfil |
ISO 2768, ASTM B221 |
Curvar-se, torcer ou deformar |
Ao selecionar fornecedores, solicite relatórios de testes de cisalhamento documentados. Pergunte a eles sobre a frequência específica de testes em lote. Um parceiro de fabricação confiável fornecerá esses dados com entusiasmo. Eles usam essas métricas para otimizar diariamente suas próprias pressões de rolamento.
A realização de uma auditoria de fornecedor revela as verdadeiras capacidades de uma extrusora. Observe atentamente o piso de montagem mecânica. Você deseja ver equipamentos de calibração impecáveis e bem conservados. As equipes de compras devem usar listas de verificação de implementação rigorosas.
Preste atenção a estes sinais de alerta e requisitos específicos:
Falta de equipamento recartilhado dedicado: Esta é a sua primeira grande verificação. Depender apenas de um rolamento apertado é uma enorme bandeira vermelha. O recartilhamento adequado é obrigatório para a segurança estrutural a longo prazo.
Tolerâncias dimensionais inconsistentes: Verifique cuidadosamente os perfis compostos da amostra. Variações dimensionais indicam má calibração da laminadora. A pressão da máquina provavelmente está flutuando durante a produção.
Rastreabilidade do processo: você deve ter a capacidade de rastrear materiais. Saiba exatamente qual lote de tiras de ruptura térmica entraram em execução de extrusão específica. A rastreabilidade isola rapidamente os defeitos de fabricação.
Nunca se comprometa imediatamente com compras em grande escala. Sempre solicite amostras piloto primeiro. Envie essas amostras para um laboratório terceirizado para testes de cisalhamento independentes. Esta etapa proativa garante que o fornecedor realmente atenda às suas especificações de engenharia. Você elimina surpresas caras antes do início da produção em massa.
O processo de adaptação transforma dois materiais completamente separados em um único compósito estrutural de alto desempenho. Avaliar o processo de montagem mecânica de um fornecedor é absolutamente fundamental. Você deve examinar minuciosamente suas técnicas de recartilhamento, inserção e laminação. Esta avaliação técnica é tão crítica quanto a seleção do material de tira correto. Práticas inadequadas de montagem arruínam até mesmo os melhores componentes de poliamida.
Encorajamos fortemente os compradores a agirem de forma proativa. Revise hoje mesmo a documentação de garantia de qualidade de suas extrusoras atuais. Procure relatórios de teste de cisalhamento certificados AAMA ou EN. Se você detectar inconsistências, entre em contato com parceiros de fabricação tecnicamente avaliados. Eles o ajudarão a otimizar o projeto do seu perfil para uma integridade estrutural duradoura. A montagem adequada garante que suas janelas e portas funcionem perfeitamente por décadas.
R: Os sistemas pour-and-debridge usam poliuretano líquido. Os fabricantes despejam esse líquido em um canal de alumínio e fresam o fundo de metal. Em contraste, as barreiras de poliamida requerem um processo mecânico a seco. Os operadores recartilham o alumínio, inserem a tira rígida e prensam o metal para travá-lo. Os sistemas de poliamida oferecem maior rigidez estrutural e acabamento bicolor mais fácil.
R: A geometria interna muda para aumentar o desempenho do isolamento. No entanto, a cauda de andorinha de inserção permanece completamente padrão. Esta cauda de andorinha padrão se encaixa universalmente em ranhuras de alumínio padrão. Quer você use um formato em I plano ou um formato oco complexo com múltiplas cavidades, as máquinas de serrilhamento e laminação lidam com eles de forma idêntica.
R: A baixa pressão de laminação não consegue travar o compósito. Você perde a ação composta estrutural crucial. Sob tensão, as camadas de alumínio e poliamida irão cisalhar uma contra a outra. Esse deslizamento leva a severa deformação da moldura da janela, vedações quebradas e eventual falha estrutural durante ventos fortes.
R: Sim, mas o sequenciamento é importante. A poliamida suporta facilmente as altas temperaturas dos fornos de pintura a pó. Por isso, os fabricantes costumam inserir as barreiras antes de pintar o perfil. Se for necessário encaixá-los em alumínio pré-pintado, você precisará de ferramentas extremamente precisas. Rolos de poliuretano especializados evitam que os discos de crimpagem arranhem a superfície acabada.


