
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-11-05 Kaynak: Alan


Alüminyum, modern pencere projeleri için üstün dayanıklılık ve şık estetik sunar. Bununla birlikte, doğal olarak yüksek termal iletkenliği, günümüzün katı enerji mevzuatını karşılamak için kusursuz bir termal bariyer gerektirir. Ekleme termal kırılma şeritleri yalnızca basit bir termal yükseltme değildir. Oldukça kritik bir yapısal montaj sürecidir. Bu prosedür, tüm pencere veya kapı sisteminin nihai kesme mukavemetini ve rüzgar yükü direncini belirler. Tırtıklı açma, yerleştirme, yuvarlama ve testi kapsayan mekanik kilitleme sürecinin tamamını inceleyeceğiz. Bu spesifik adımları anlamak, satın alma ekiplerinin ve mühendislerin tedarikçi güvenilirliğini etkili bir şekilde değerlendirmesine yardımcı olur. Yapısal arıza risklerini nasıl azaltacağınızı, sıkı üretim toleranslarını nasıl koruyacağınızı ve ürün hatlarınızda tam kod uyumluluğunu nasıl sağlayacağınızı öğreneceksiniz.
Termal kesme şeritlerinin montajı üç aşamalı bir mekanik işleme dayanır: tırtıllama, yerleştirme ve yuvarlama/kıvırma.
Alüminyum boşluğun düzgün şekilde tırtıllanması, uzun vadeli kesme dayanımı elde etmek ve profil kaymasını önlemek için en kritik adımdır.
Haddeleme, termal bariyeri kırmadan veya alüminyum ekstrüzyona zarar vermeden poliamid şeridi sabitlemek için tam basınç kalibrasyonu gerektirir.
Kalite kontrolü, kompozit profilin imalattan önce yapısal bütünlüğünü doğrulamak için sıkı boylamsal kesme testlerini (örneğin, AAMA TIR-A8 veya EN 14024 standartları) içermelidir.
Bitmiş kompozit profil, modern mimaride çok önemli ikili bir role sahiptir. Isı köprülemesini tamamen durdurması gerekmektedir. Aynı zamanda birleşik bir yapısal bileşen olarak hareket etmelidir. Üreticiler şeritleri yanlış yerleştirdiğinde riskler hızla artar. Ağır rüzgar yükleri altında kompozit kaymayı görebilirsiniz. Su girişi genellikle mekanik bağlantıların arızalanmasıyla gerçekleşir. Ayrıca, termal genleşme uyumsuzluğu kolayca büyük sızdırmazlık arızalarına yol açabilir. Alüminyum ve poliamid biraz farklı oranlarda genleşir. Gevşek bir yapısal bağ bu doğal termal hareketleri absorbe edemez.
Standartlaştırılmış montaj süreçleri bu maliyetli sorunları tamamen önler. Ürün kataloğunuzun tamamında tutarlı U değerlerini garanti ederler. Ayrıca yüksek katlı ticari uygulamalar için güvenilir yapısal derecelendirmeler sağlarlar. Bu tutarlılık, garanti taleplerini önemli ölçüde azaltır. Aynı zamanda yerel enerji düzenlemelerine sorunsuz uyum sağlar. Marka itibarınızı korur ve güçlü kar marjlarını korursunuz. Hassas montaj, kompozit arızanın gizli risklerini ortadan kaldırır.
Tırtıl, ham alüminyum ekstrüzyonu son montaj için hazırlar. Amaç, alüminyum ekstrüzyonun şerit oluğunun içinde mikroskobik 'dişler' oluşturmaktır. Özel tırtıllı tekerlekler alüminyum boşluğu agresif bir şekilde puanlar. Bu mekanik etki, iç yüzey sürtünmesini büyük ölçüde artırır. Sertleştirilmiş çelik jantlar yumuşak alüminyumu ısırarak hassas çıkıntılar oluşturur.
Bu adımı atlamak veya kötü bir şekilde uygulamak son derece tehlikelidir. Bitmiş profillerdeki kesme mukavemeti kaybının başlıca nedeni olmaya devam etmektedir. Uygun şekilde tırtıllanma olmazsa, alüminyum ve yerleştirilen malzemeler birbirine doğru kayacaktır. Termal stres ve günlük sıcaklık dalgalanmaları bu istenmeyen hareketi sürekli olarak tetikler. Alıcılar için tırtıl kalitesinin incelenmesi tartışılamaz. Ekstruderinizin keskin, bakımlı tırtıllı tekerlekler kullandığını her zaman doğrulayın. Kör tekerlekler keskin dişleri kesmek yerine yalnızca alüminyumu aşındırır. Poliamidin etkili bir şekilde kavranması için keskin dişler kesinlikle gereklidir.
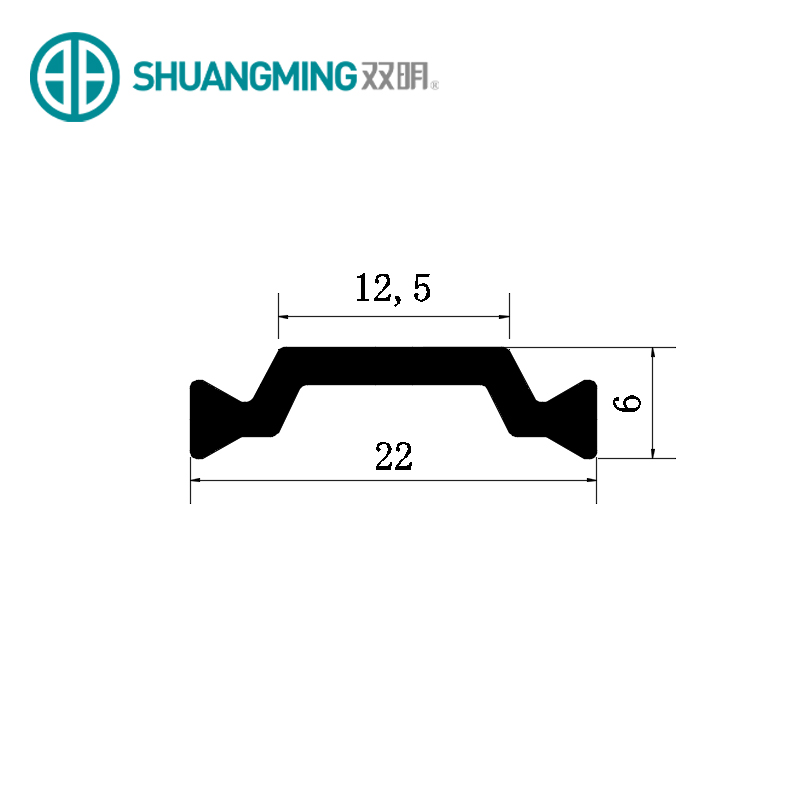
Tırtıl çekme işlemi bittiğinde fiziksel yerleştirme aşaması başlar. Operatörler veya otomatik makineler sert bariyerleri yeni tırtıllı oluklara geçirir. Endüstri standartları genellikle bu bileşen için PA66GF25'i (%25 cam elyafla güçlendirilmiş poliamid) belirtir. Yerleştirme makinesi çeşitli şerit geometrilerini sorunsuz bir şekilde işler. Temel I şekilleri basit termal izolasyon sağlar. C şekilleri karmaşık pencere donanımı için gerekli açıklığa izin verir. İçi boş şekiller, maksimum yalıtım performansı için durgun havayı hapseder.
Üretim toleransları bu aşamada çok büyük bir rol oynar. Hem alüminyum boşluğun hem de poliamid bileşenin ekstrüzyon toleransları mükemmel şekilde hizalanmalıdır. Uyuşmazlarsa ciddi üretim darboğazlarıyla karşı karşıya kalırsınız. Dar toleranslar, yüksek hızlı makine yerleştirme sırasında sıkışmayı önler. Ayrıca aşırı gevşek uyumları da önlerler. Gevşek bir uyum, haddeleme makinesini daha sonra aşırı telafi etmeye zorlar. Operatörler sıkı boyut kontrolü sağlayarak düzgün ve sürekli bir besleme sağlar. Sıkma işlemine hazır mükemmel şekilde hizalanmış bir kompozit profil elde edersiniz.
Yuvarlama ve kıvırma, iki malzemeyi kalıcı olarak birbirine kilitler. Ağır hizmet tipi döner diskler, alüminyum ekstrüzyonun dış kenarlarına yanal basınç uygular. Bu hedeflenen kuvvet metali kırlangıç kuyruğu üzerinden büker. termal kırılma şeritleri . Çok aşamalı haddeleme mutlak hassasiyet sağlar. Üreticiler genellikle üç farklı döner disk seti kullanırlar. Tüm profil uzunluğu boyunca kademeli, hesaplanmış basınç uygularlar.
Yanlış basınç kalibrasyonu ciddi yapısal riskler doğurur:
Aşırı basınç sert poliamid şeridi anında çatlatır.
Çok fazla yanal kuvvet aynı zamanda çevredeki alüminyum ekstrüzyonun da eğrilmesine neden olur.
Yetersiz basınç, gevşek, güvensiz bir yapısal bağa neden olur.
Düzensiz yuvarlanma, bitmiş profilin bükülmesine veya bükülmesine neden olur.
Hassas kalibrasyon, bu yıkıcı yapısal arızaları önler. Bu yüksek basınç aşamasında hizalama da son derece önemlidir. Tesislerde montaj hattı boyunca poliüretan veya koruyucu rulolar kullanılmaktadır. Bu yumuşak silindirler mimari alüminyumun görünen yüzeylerinin çizilmesini önler. Profili ağır çelik sıkma diskleri boyunca mükemmel şekilde düz bir şekilde yönlendirirler.
Alıcılar, standart mekanik testler yoluyla bağlantı kalitesini doğrulamalıdır. Yalnızca temel görsel incelemelere güvenemezsiniz. Titiz laboratuvar testleri, gerçek yapısal kompozit eylemi doğrular.
Bu işlem boyuna kesme testi gerektirir. Test, kompozit profilin merkez ekseni boyunca kaymaya karşı direncini değerlendirir. Teknisyenler profili güvenli bir şekilde sıkıştırır ve iç poliamid çekirdeği iter. Katmanlar fiziksel olarak değişene kadar artan kuvvet uygularlar. Saygın tedarikçiler, montajlarını EN 14024 veya AAMA TIR-A8 standartlarına göre test eder.
Enine çekme mukavemeti testi, kalite güvencesi için aynı derecede hayati öneme sahiptir. Kıvrımlı alüminyumun şiddetli rüzgar yükleri altında ayrılmamasını sağlar. Mekanik bağın dışarıya doğru büyük itme-çekme kuvvetlerine dayanması gerekir.
Tablo: Kompozit Ekstrüzyonlar için Birincil Kalite Kontrol Testleri
Test Türü |
Birincil Hedef |
İlgili Standartlar |
Arıza Göstergesi |
|---|---|---|---|
Boyuna Kesme Testi |
Eksenel kaymaya karşı direnci ölçün |
EN 14024, AAMA TIR-A8 |
Profil katmanları bağımsız olarak kayar |
Enine Çekme Testi |
Ayrılma direncini değerlendirin |
EN 14024, AAMA TIR-A8 |
Alüminyum kırlangıçkuyruğundaki kıvrımları açar |
Boyutsal Tolerans |
Profilin düzgünlüğünü doğrulayın |
ISO 2768, ASTM B221 |
Eğilme, bükülme veya bükülme |
Tedarikçileri kısa listeye alırken belgelenmiş kesme testi raporları isteyin. Onlara özel seri test sıklıklarını sorun. Güvenilir bir üretim ortağı bu verileri coşkuyla sağlayacaktır. Günlük olarak kendi yuvarlanma basınçlarını optimize etmek için bu ölçümleri kullanıyorlar.
Bir tedarikçi denetiminin gerçekleştirilmesi, bir ekstruderin gerçek yeteneklerini ortaya çıkarır. Mekanik montaj zeminine yakından bakın. Bozulmamış, bakımlı kalibrasyon ekipmanı görmek istiyorsunuz. Tedarik ekipleri katı uygulama kontrol listeleri kullanmalıdır.
Bu özel tehlike işaretlerine ve gereksinimlere dikkat edin:
Özel tırtıl çekme ekipmanının eksikliği: Bu, ilk büyük kontrolünüzdür. Yalnızca sıkı yuvarlanmaya güvenmek büyük bir tehlike işaretidir. Uzun vadeli yapısal güvenlik için uygun tırtıllama zorunludur.
Tutarsız boyut toleransları: Örnek kompozit profilleri dikkatlice kontrol edin. Boyutsal farklılıklar haddeleme makinesi kalibrasyonunun zayıf olduğunu gösterir. Üretim sırasında makine basıncı muhtemelen dalgalanıyor.
Proses izlenebilirliği: Malzemeleri takip edebilme yeteneğine sahip olmalısınız. Tam olarak hangi partinin olduğunu bilin termal kırılma şeritleri . özel ekstrüzyonun çalıştığı İzlenebilirlik, üretim hatalarını hızlı bir şekilde izole eder.
Asla hemen büyük ölçekli bir satın alma taahhüdünde bulunmayın. Her zaman önce pilot numuneler isteyin. Bu numuneleri bağımsız kesme testi için üçüncü taraf bir laboratuvara gönderin. Bu proaktif adım, tedarikçinin gerçekten mühendislik spesifikasyonlarınızı karşıladığını garanti eder. Seri üretim başlamadan önce maliyetli sürprizleri ortadan kaldırırsınız.
Montaj işlemi iki tamamen ayrı malzemeyi tek, yüksek performanslı bir yapısal kompozite dönüştürür. Bir tedarikçinin mekanik montaj sürecini değerlendirmek kesinlikle çok önemlidir. Tırtıl açma, yerleştirme ve yuvarlama tekniklerini iyice incelemelisiniz. Bu teknik değerlendirme, doğru şerit malzemesinin seçilmesi kadar önemlidir. Kötü montaj uygulamaları en iyi poliamid bileşenleri bile mahveder.
Alıcıları proaktif davranmaya önemle teşvik ediyoruz. Mevcut ekstrüderlerinizin kalite güvence belgelerini bugün inceleyin. Sertifikalı AAMA veya EN kesme testi raporlarını arayın. Tutarsızlıklar tespit ederseniz teknik açıdan incelenmiş üretim ortaklarıyla iletişime geçin. Kalıcı yapısal bütünlük için profil tasarımınızı optimize etmenize yardımcı olacaklar. Doğru montaj, pencerelerinizin ve kapılarınızın onlarca yıl boyunca kusursuz çalışmasını sağlar.
C: Dökme ve köprüden arındırma sistemleri sıvı poliüretan kullanır. Üreticiler bu sıvıyı alüminyum bir kanala döküyor ve metal tabanını frezeliyor. Bunun aksine poliamid bariyerler kuru bir mekanik işlem gerektirir. Operatörler alüminyumu tırtıklıyor, sert şeridi yerleştiriyor ve kilitlemek için metali kıvırıyor. Poliamid sistemler daha yüksek yapısal sağlamlık ve daha kolay çift renkli kaplama sunar.
C: Yalıtım performansını artırmak için iç geometri değişir. Bununla birlikte, yerleştirme kırlangıçkuyruğu tamamen standart kalır. Bu standart kırlangıç kuyruğu evrensel olarak standart alüminyum oluklara uyar. İster düz I şeklinde, ister karmaşık çok boşluklu içi boş şekil kullanın, tırtıl açma ve haddeleme makineleri bunları aynı şekilde işler.
C: Düşük yuvarlanma basıncı kompoziti birbirine kilitlemede başarısız oluyor. Önemli yapısal kompozit eylemi kaybedersiniz. Stres altında alüminyum ve poliamid katmanlar birbirine karşı kesilecektir. Bu kayma, şiddetli rüzgar olayları sırasında ciddi pencere çerçevesi deformasyonuna, contaların kırılmasına ve nihai yapısal arızaya yol açar.
C: Evet ama sıralama önemlidir. Poliamid, toz boya fırınlarının yüksek sıcaklıklarına kolaylıkla dayanır. Bu nedenle üreticiler genellikle bariyerleri profili boyamadan önce yerleştirirler. Bunları önceden boyanmış alüminyuma yerleştirmeniz gerekiyorsa son derece hassas aletlere ihtiyacınız vardır. Özel poliüretan silindirler, kıvırma disklerinin bitmiş yüzeyi çizmesini önler.


