
Просмотры: 0 Автор: Редактор сайта Время публикации: 5 ноября 2026 г. Происхождение: Сайт


Алюминий обеспечивает превосходную долговечность и элегантный внешний вид для современных проектов окон. Однако его естественная высокая теплопроводность требует безупречного теплового барьера для соответствия сегодняшним строгим энергетическим нормам. Вставка Ленты с терморазрывом — это не просто термическая модернизация. Это очень ответственный процесс сборки конструкции. Эта процедура определяет окончательную прочность на сдвиг и сопротивление ветровой нагрузке всей оконной или дверной системы. Мы рассмотрим весь процесс механического закрепления, включая накатку, вставку, прокатку и тестирование. Понимание этих конкретных шагов помогает командам по закупкам и инженерам эффективно оценивать надежность поставщиков. Вы узнаете, как снизить риски структурных отказов, поддерживать жесткие производственные допуски и обеспечивать полное соответствие нормам всех ваших продуктовых линеек.
Сборка терморазрывных полос осуществляется в три этапа: накатка, вставка и прокатка/обжимка.
Правильная накатка алюминиевой полости является наиболее важным шагом для достижения долгосрочной прочности на сдвиг и предотвращения проскальзывания профиля.
Прокатка требует точной калибровки давления, чтобы закрепить полиамидную полосу без разрушения теплового барьера или деформации алюминиевого профиля.
Контроль качества должен включать строгие испытания на продольный сдвиг (например, стандарты AAMA TIR-A8 или EN 14024) для проверки структурной целостности композитного профиля перед изготовлением.
Готовый композитный профиль играет решающую двойную роль в современной архитектуре. Он должен полностью остановить образование тепловых мостов. В то же время он должен выступать единым структурным компонентом. Когда производители неправильно устанавливают полоски, риски быстро возрастают. Вы можете увидеть проскальзывание композита при сильных ветровых нагрузках. Попадание воды часто происходит при выходе из строя механических соединений. Кроме того, несоответствие температурного расширения может легко привести к катастрофическому выходу из строя уплотнения. Алюминий и полиамид расширяются с несколько разной скоростью. Рыхлая структурная связь не может поглотить эти естественные тепловые движения.
Стандартизированные процессы установки полностью предотвращают эти дорогостоящие проблемы. Они гарантируют постоянные значения коэффициента теплопередачи по всему каталогу вашей продукции. Они также обеспечивают надежные структурные характеристики для высотных коммерческих применений. Такая последовательность значительно снижает претензии по гарантии. Это также обеспечивает беспрепятственное соблюдение местных энергетических норм. Вы защищаете репутацию своего бренда и сохраняете высокую прибыль. Точная сборка исключает скрытые риски поломки композита.
Накатка подготавливает необработанный алюминиевый профиль к окончательной сборке. Цель состоит в том, чтобы создать микроскопические «зубы» внутри канавки полосы алюминиевого профиля. Специальные накатные круги агрессивно затирают алюминиевую полость. Это механическое воздействие резко увеличивает внутреннее поверхностное трение. Колеса из закаленной стали врезаются в мягкий алюминий, образуя точные гребни.
Пропустить или неправильно выполнить этот шаг очень опасно. Это остается основной причиной нарушения прочности на сдвиг в готовых профилях. Без правильной накатки алюминий и вставленные материалы будут скользить друг относительно друга. Термический стресс и ежедневные колебания температуры постоянно вызывают это нежелательное движение. Для покупателей проверка качества накатки не подлежит обсуждению. Всегда проверяйте, что в вашем экструдере используются острые и ухоженные накатные колеса. Тупые колеса просто вдавливают алюминий вместо того, чтобы резать острые зубы. Острые зубцы абсолютно необходимы для эффективного захвата полиамида.
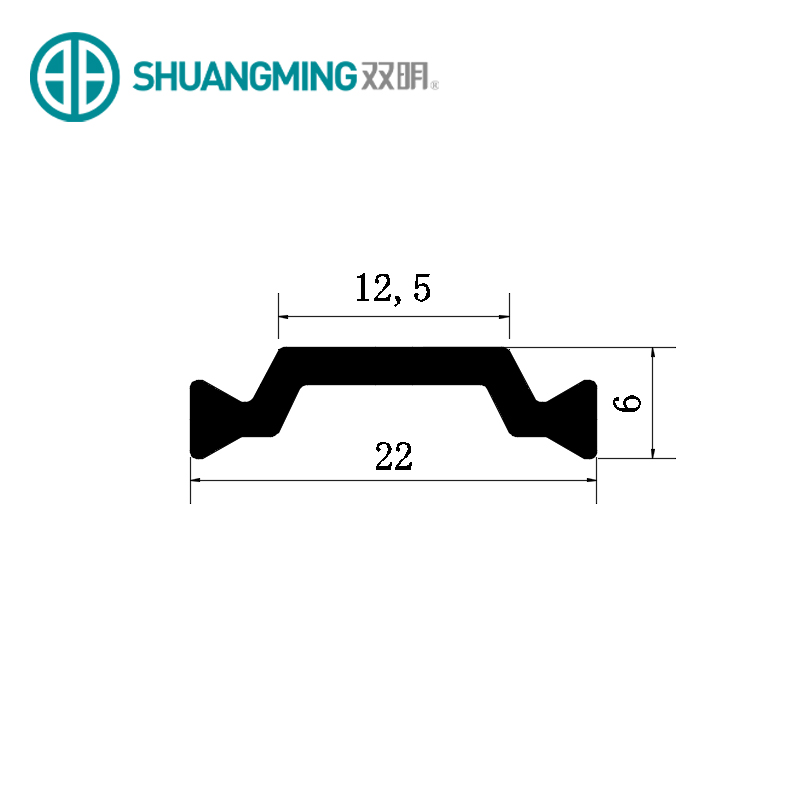
После завершения накатки начинается этап физической установки. Операторы или автоматизированные машины вкручивают жесткие барьеры в только что накатанные канавки. В отраслевых стандартах для этого компонента обычно указывается PA66GF25 (полиамид, армированный 25% стекловолокном). Оборудование для вставки плавно обрабатывает полосы различной геометрии. Базовые I-образные формы обеспечивают простую теплоизоляцию. С-образная форма обеспечивает необходимый зазор для сложной оконной фурнитуры. Полые формы удерживают застойный воздух, обеспечивая максимальную изоляционную эффективность.
Производственные допуски играют огромную роль на этом этапе. Допуски экструзии как алюминиевой полости, так и полиамидного компонента должны идеально совпадать. Если они не совпадают, вы столкнетесь с серьезными узкими местами в производстве. Жесткие допуски предотвращают заклинивание во время высокоскоростной установки машины. Они также предотвращают чрезмерно свободную посадку. Неплотная посадка приводит к тому, что прокатная машина позже выполняет сверхкомпенсацию. Поддерживая строгий контроль размеров, операторы обеспечивают плавную и непрерывную подачу. Вы получаете идеально выровненный композитный профиль, готовый к обжатию.
Скатывание и обжатие надолго соединяют два материала вместе. Сверхмощные роликовые диски оказывают боковое давление на внешние края алюминиевого профиля. Эта целенаправленная сила сгибает металл по ласточкиному хвосту. терморазрывные ленты . Многоступенчатая прокатка обеспечивает абсолютную точность. Производители обычно используют три разных набора вращающихся дисков. Они оказывают постепенное, расчетное давление по всей длине профиля.
Неправильная калибровка давления приводит к серьезным структурным рискам:
Чрезмерное давление мгновенно трескает жесткую полиамидную полосу.
Слишком большая боковая сила также деформирует окружающий алюминиевый профиль.
Недостаточное давление приводит к рыхлому и небезопасному структурному соединению.
Неравномерная прокатка приводит к искривлению или скручиванию готового профиля.
Точная калибровка предотвращает эти катастрофические структурные сбои. Выравнивание также имеет большое значение на этом этапе высокого давления. На конвейере используются полиуретановые или защитные ролики. Эти мягкие ролики предотвращают появление царапин на видимых поверхностях архитектурного алюминия. Они идеально прямо проводят профиль через тяжелые стальные обжимные диски.
Покупатели должны проверить качество фитинга посредством стандартизированных механических испытаний. Вы не можете полагаться только на базовый визуальный осмотр. Тщательные лабораторные испытания подтверждают истинное действие структурного композита.
Этот процесс требует испытания на продольный сдвиг. Испытание оценивает сопротивление композитного профиля скольжению вдоль его центральной оси. Технические специалисты надежно зажимают профиль и проталкивают внутренний полиамидный сердечник. Они применяют возрастающую силу до тех пор, пока слои физически не сместятся. Авторитетные поставщики проверяют свои сборки на соответствие стандартам EN 14024 или AAMA TIR-A8.
Испытание прочности на поперечное растяжение не менее важно для обеспечения качества. Это гарантирует, что гофрированный алюминий не распадется при сильных ветровых нагрузках. Механическое соединение должно противостоять огромным силам, направленным наружу.
Таблица: Испытания первичного контроля качества для композитных экструзионных изделий
Тип теста |
Основная цель |
Соответствующие стандарты |
Индикатор отказа |
|---|---|---|---|
Испытание на продольный сдвиг |
Измерьте сопротивление осевому скольжению |
EN 14024, ААМА ТИР-А8 |
Слои профиля скользят независимо |
Испытание на поперечное растяжение |
Оцените сопротивление отрыву |
EN 14024, ААМА ТИР-А8 |
Алюминий раскручивается от «ласточкиного хвоста» |
Размерный допуск |
Проверьте прямоту профиля |
ИСО 2768, АСТМ Б221 |
Искривление, скручивание или деформация |
При составлении короткого списка поставщиков запросите документированные отчеты об испытаниях на сдвиг. Спросите их об их конкретной частоте тестирования партий. Надежный партнер-производитель с энтузиазмом предоставит эти данные. Они используют эти показатели для ежедневной оптимизации собственного давления прокатки.
Проведение аудита поставщика раскрывает истинные возможности экструдера. Посмотрите внимательно на их цех механической сборки. Вы хотите видеть безупречное, ухоженное калибровочное оборудование. Команды по закупкам должны использовать строгие контрольные списки реализации.
Обратите внимание на следующие тревожные сигналы и требования:
Отсутствие специального оборудования для накатки: это ваша первая серьезная проверка. Полагаться только на крутой поворот — это серьезный тревожный сигнал. Правильная накатка является обязательным условием долгосрочной безопасности конструкции.
Несоответствующие допуски на размеры: внимательно проверьте образцы композитных профилей. Изменения размеров указывают на плохую калибровку прокатного станка. Давление в машине, вероятно, колеблется во время производства.
Прослеживаемость процесса: у вас должна быть возможность отслеживать материалы. точно знать, какая партия полоски с терморазрывом использовались в зависимости от конкретного процесса экструзии. Прослеживаемость позволяет быстро изолировать производственные дефекты.
Никогда не принимайтесь за крупномасштабные закупки сразу. Всегда сначала запрашивайте пилотные образцы. Отправьте эти образцы в стороннюю лабораторию для независимого испытания на сдвиг. Этот упреждающий шаг гарантирует, что поставщик действительно соответствует вашим техническим спецификациям. Вы устраните дорогостоящие сюрпризы еще до начала массового производства.
В процессе подгонки два совершенно отдельных материала превращаются в единый высокоэффективный конструкционный композит. Оценка процесса механической сборки поставщика имеет первостепенное значение. Вы должны тщательно изучить методы их накатки, вставки и прокатки. Эта техническая оценка так же важна, как и выбор правильного материала полосы. Неправильная сборка портит даже самые лучшие полиамидные компоненты.
Мы настоятельно рекомендуем покупателям действовать активно. Просмотрите документацию по обеспечению качества ваших текущих экструдеров сегодня. Найдите сертифицированные протоколы испытаний на сдвиг AAMA или EN. Если вы обнаружите несоответствия, обратитесь к технически проверенным партнерам-производителям. Они помогут вам оптимизировать конструкцию вашего профиля для обеспечения долговечной структурной целостности. Правильная сборка гарантирует безупречную работу ваших окон и дверей на протяжении десятилетий.
Ответ: В системах заливки и разборки используется жидкий полиуретан. Производители заливают эту жидкость в алюминиевый канал и фрезеруют металлическое дно. Напротив, полиамидные барьеры требуют сухого механического процесса. Операторы накатывают алюминий, вставляют жесткую полосу и обжимают металл, чтобы зафиксировать ее. Полиамидные системы обеспечивают более высокую структурную жесткость и более легкую двухцветную отделку.
О: Внутренняя геометрия изменяется для повышения изоляционных характеристик. Однако вставка «ласточкин хвост» остается полностью стандартной. Этот стандартный «ласточкин хвост» универсально вписывается в стандартные алюминиевые пазы. Независимо от того, используете ли вы плоскую I-образную форму или сложную полую форму с несколькими полостями, накатное и прокатное оборудование обрабатывает их одинаково.
Ответ: Низкое давление прокатки не позволяет скрепить композит. Вы теряете решающее структурное композиционное действие. Под нагрузкой слои алюминия и полиамида будут сдвигаться друг относительно друга. Это проскальзывание приводит к серьезной деформации оконной рамы, поломке уплотнений и возможному разрушению конструкции во время сильного ветра.
Ответ: Да, но последовательность имеет значение. Полиамид легко выдерживает высокие температуры в печах для порошковой окраски. Поэтому производители обычно вставляют барьеры перед покраской профиля. Если вам необходимо вставить их в предварительно окрашенный алюминий, вам понадобятся чрезвычайно точные инструменты. Специальные полиуретановые ролики не позволяют обжимным дискам царапать готовую поверхность.


