
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-05 Origen: Sitio


El aluminio ofrece una durabilidad superior y una estética elegante para proyectos de fenestración modernos. Sin embargo, su conductividad térmica naturalmente alta requiere una barrera térmica impecable para cumplir con los estrictos códigos energéticos actuales. Insertar Las tiras de rotura de puente térmico no son sólo una simple mejora térmica. Es un proceso de montaje estructural muy crítico. Este procedimiento dicta la resistencia final al corte y la resistencia a la carga de viento de todo el sistema de ventana o puerta. Exploraremos el proceso de bloqueo mecánico completo, cubriendo el moleteado, la inserción, el laminado y las pruebas. Comprender estos pasos específicos ayuda a los ingenieros y los equipos de adquisiciones a evaluar la confiabilidad del proveedor de manera efectiva. Aprenderá cómo mitigar los riesgos de fallas estructurales, mantener tolerancias de fabricación estrictas y garantizar el cumplimiento total del código en todas sus líneas de productos.
El montaje de las tiras con rotura de puente térmico se basa en un proceso mecánico de tres pasos: moleteado, inserción y enrollado/engarzado.
El moleteado adecuado de la cavidad de aluminio es el paso más crítico para lograr resistencia al corte a largo plazo y evitar el deslizamiento del perfil.
El laminado requiere una calibración exacta de la presión para asegurar la tira de poliamida sin romper la barrera térmica ni deformar la extrusión de aluminio.
El control de calidad debe incluir pruebas rigurosas de corte longitudinal (por ejemplo, normas AAMA TIR-A8 o EN 14024) para verificar la integridad estructural del perfil compuesto antes de la fabricación.
El perfil compuesto acabado desempeña un doble papel crucial en la arquitectura moderna. Debe detener por completo los puentes térmicos. Al mismo tiempo, debe actuar como un componente estructural unificado. Cuando los fabricantes colocan las tiras incorrectamente, los riesgos se multiplican rápidamente. Es posible que vea deslizamiento compuesto bajo fuertes cargas de viento. La entrada de agua suele producirse cuando fallan las juntas mecánicas. Además, un desajuste de expansión térmica puede provocar fácilmente una falla catastrófica del sello. El aluminio y la poliamida se expanden a ritmos ligeramente diferentes. Una unión estructural suelta no puede absorber estos movimientos térmicos naturales.
Los procesos de ajuste estandarizados evitan por completo estos costosos problemas. Garantizan valores U consistentes en todo su catálogo de productos. También garantizan clasificaciones estructurales confiables para aplicaciones comerciales de gran altura. Esta coherencia reduce significativamente las reclamaciones de garantía. También garantiza el cumplimiento fluido de las regulaciones energéticas localizadas. Protege la reputación de su marca y mantiene sólidos márgenes de beneficio. El ensamblaje de precisión elimina los riesgos ocultos de falla del compuesto.
Knurling prepara la extrusión de aluminio en bruto para el montaje final. El objetivo es crear 'dientes' microscópicos dentro de la ranura de la tira de la extrusión de aluminio. Las ruedas moleteadas especializadas marcan agresivamente la cavidad de aluminio. Esta acción mecánica aumenta drásticamente la fricción de la superficie interna. Las ruedas de acero endurecido muerden el aluminio blando para formar crestas precisas.
Saltarse o ejecutar mal este paso es altamente peligroso. Sigue siendo la causa principal de falla por resistencia al corte en perfiles terminados. Sin un moleteado adecuado, el aluminio y los materiales insertados se deslizarán uno contra el otro. El estrés térmico y las fluctuaciones diarias de temperatura impulsan constantemente este movimiento no deseado. Para los compradores, inspeccionar la calidad del moleteado no es negociable. Verifique siempre que su extrusora utilice ruedas moleteadas afiladas y en buen estado. Las ruedas desafiladas simplemente abollan el aluminio en lugar de cortar dientes afilados. Los dientes afilados son absolutamente necesarios para agarrar la poliamida de forma eficaz.
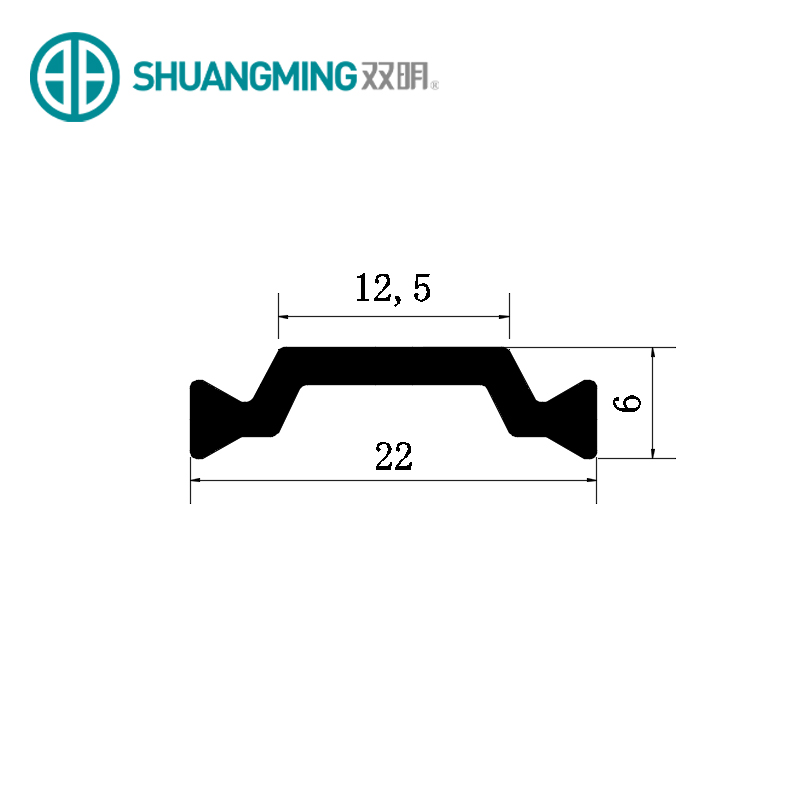
Una vez finalizado el moleteado, comienza la fase de inserción física. Los operadores o las máquinas automatizadas enroscan las barreras rígidas en las ranuras recién moleteadas. Los estándares de la industria suelen especificar PA66GF25 (poliamida reforzada con un 25 % de fibra de vidrio) para este componente. La maquinaria de inserción maneja suavemente varias geometrías de tiras. Las formas en I básicas proporcionan un aislamiento térmico sencillo. Las formas en C permiten el espacio necesario para herrajes complejos para ventanas. Las formas huecas atrapan el aire estancado para lograr el máximo rendimiento de aislamiento.
Las tolerancias de fabricación juegan un papel muy importante durante esta fase. Las tolerancias de extrusión tanto de la cavidad de aluminio como del componente de poliamida deben alinearse perfectamente. Si no coinciden, se enfrentan a graves cuellos de botella en la producción. Las tolerancias estrictas evitan atascos durante la inserción de la máquina a alta velocidad. También evitan ajustes excesivamente holgados. Un ajuste flojo obliga a la máquina laminadora a compensar excesivamente más adelante. Al mantener un estricto control dimensional, los operadores garantizan una alimentación continua y sin problemas. Obtendrá un perfil compuesto perfectamente alineado y listo para engarzar.
El enrollado y el prensado bloquean permanentemente los dos materiales. Los discos rodantes de alta resistencia aplican presión lateral a los bordes exteriores de la extrusión de aluminio. Esta fuerza dirigida dobla el metal sobre la cola de milano del tiras de rotura de puente térmico . El laminado en varias etapas garantiza una precisión absoluta. Los fabricantes suelen utilizar tres juegos distintos de discos rodantes. Aplican una presión gradual y calculada a lo largo de toda la longitud del perfil.
Una calibración de presión inadecuada introduce graves riesgos estructurales:
Una presión excesiva agrieta instantáneamente la tira rígida de poliamida.
Demasiada fuerza lateral también deforma la extrusión de aluminio circundante.
Una presión insuficiente da como resultado una unión estructural floja e insegura.
El laminado desigual hace que el perfil terminado se doble o tuerza.
La calibración de precisión previene estas fallas estructurales catastróficas. La alineación también es muy importante durante esta etapa de alta presión. Las instalaciones utilizan poliuretano o rodillos protectores a lo largo de la línea de montaje. Estos rodillos suaves evitan rayar las caras visibles del aluminio arquitectónico. Guían el perfil perfectamente recto a través de los pesados discos de engarce de acero.
Los compradores deben verificar la calidad del ajuste mediante pruebas mecánicas estandarizadas. No puede confiar únicamente en inspecciones visuales básicas. Rigurosas pruebas de laboratorio confirman la verdadera acción del compuesto estructural.
Este proceso requiere una prueba de corte longitudinal. El ensayo evalúa la resistencia del perfil compuesto al deslizamiento a lo largo de su eje central. Los técnicos sujetan el perfil de forma segura y empujan el núcleo interior de poliamida. Aplican una fuerza cada vez mayor hasta que las capas se desplazan físicamente. Proveedores acreditados prueban sus conjuntos según las normas EN 14024 o AAMA TIR-A8.
Las pruebas de resistencia a la tracción transversal son igualmente vitales para garantizar la calidad. Garantiza que el aluminio prensado no se rompa bajo fuertes cargas de viento. La unión mecánica debe resistir enormes fuerzas de vaivén hacia afuera.
Tabla: Pruebas de control de calidad primaria para extrusiones compuestas
Tipo de prueba |
Objetivo principal |
Estándares relevantes |
Indicador de falla |
|---|---|---|---|
Prueba de corte longitudinal |
Medir la resistencia al deslizamiento axial. |
EN 14024, AAMA TIR-A8 |
Las capas de perfil se deslizan de forma independiente |
Prueba de tracción transversal |
Evaluar la resistencia a la separación |
EN 14024, AAMA TIR-A8 |
Aluminio desengarzado de cola de milano |
Tolerancia dimensional |
Verificar la rectitud del perfil |
ISO 2768, ASTM B221 |
Inclinarse, torcerse o deformarse |
Al seleccionar proveedores, solicite informes de pruebas de corte documentados. Pregúnteles sobre la frecuencia específica de las pruebas por lotes. Un socio fabricante fiable le proporcionará estos datos con entusiasmo. Utilizan estas métricas para optimizar diariamente sus propias presiones de rodadura.
La realización de una auditoría de proveedores revela las verdaderas capacidades de una extrusora. Mire de cerca su piso de ensamblaje mecánico. Quiere ver un equipo de calibración impecable y en buen estado. Los equipos de adquisiciones deben utilizar listas de verificación de implementación estrictas.
Preste atención a estas señales de alerta y requisitos específicos:
Falta de equipo de moleteado dedicado: esta es su primera verificación importante. Depender únicamente de un rodamiento firme es una enorme señal de alerta. Un moleteado adecuado es obligatorio para la seguridad estructural a largo plazo.
Tolerancias dimensionales inconsistentes: revise cuidadosamente los perfiles compuestos de muestra. Las variaciones dimensionales indican una mala calibración de la máquina laminadora. Es probable que la presión de la máquina fluctúe durante la producción.
Trazabilidad del proceso: Debe tener la capacidad de realizar un seguimiento de los materiales. Sepa exactamente qué lote de Se colocaron tiras de rotura de puente térmico en las que se ejecuta la extrusión específica. La trazabilidad aísla rápidamente los defectos de fabricación.
Nunca se comprometa inmediatamente con adquisiciones a gran escala. Solicite siempre primero muestras piloto. Envíe estas muestras a un laboratorio externo para realizar pruebas de corte independientes. Este paso proactivo garantiza que el proveedor realmente cumpla con sus especificaciones de ingeniería. Elimina costosas sorpresas antes de que comience la producción en masa.
El proceso de adaptación transforma dos materiales completamente separados en un único compuesto estructural de alto rendimiento. Evaluar el proceso de montaje mecánico de un proveedor es absolutamente primordial. Debes examinar minuciosamente sus técnicas de moleteado, inserción y laminado. Esta evaluación técnica es tan crítica como la selección del material de tira adecuado. Las malas prácticas de montaje arruinan incluso los mejores componentes de poliamida.
Recomendamos encarecidamente a los compradores que actúen de forma proactiva. Revise hoy la documentación de control de calidad de sus extrusores actuales. Busque informes de pruebas de corte certificados AAMA o EN. Si detecta inconsistencias, comuníquese con socios de fabricación técnicamente examinados. Le ayudarán a optimizar el diseño de su perfil para una integridad estructural duradera. El montaje adecuado garantiza que sus ventanas y puertas funcionen perfectamente durante décadas.
R: Los sistemas de vertido y eliminación de puentes utilizan poliuretano líquido. Los fabricantes vierten este líquido en un canal de aluminio y fresan el fondo de metal. Por el contrario, las barreras de poliamida requieren un proceso mecánico en seco. Los operadores moletean el aluminio, insertan la tira rígida y engarzan el metal para bloquearlo. Los sistemas de poliamida ofrecen una mayor rigidez estructural y un acabado de dos colores más sencillo.
R: La geometría interna cambia para mejorar el rendimiento del aislamiento. Sin embargo, la cola de milano de inserción sigue siendo completamente estándar. Esta cola de milano estándar encaja universalmente en ranuras de aluminio estándar. Ya sea que utilice una forma de I plana o una forma hueca compleja con múltiples cavidades, la maquinaria de moleteado y laminado las maneja de manera idéntica.
R: La baja presión de rodadura no logra unir el compuesto. Se pierde la acción compuesta estructural crucial. Bajo tensión, las capas de aluminio y poliamida se cortarán entre sí. Este deslizamiento provoca una deformación grave del marco de la ventana, rotura de sellos y eventual falla estructural durante eventos de vientos fuertes.
R: Sí, pero la secuenciación es importante. La poliamida resiste fácilmente las altas temperaturas de los hornos de recubrimiento en polvo. Por ello, los fabricantes suelen insertar las barreras antes de pintar el perfil. Si debe colocarlos en aluminio prepintado, necesitará herramientas extremadamente precisas. Los rodillos de poliuretano especializados evitan que los discos de engarzado rayen la superficie acabada.


