
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 05-11-2026 Herkomst: Locatie


Aluminium biedt superieure duurzaamheid en strakke esthetiek voor moderne raamprojecten. De van nature hoge thermische geleidbaarheid vereist echter een onberispelijke thermische barrière om te voldoen aan de huidige strenge energienormen. Invoegen thermische onderbrekingsstrips zijn niet alleen een eenvoudige thermische upgrade. Het is een zeer kritisch structureel assemblageproces. Deze procedure bepaalt de uiteindelijke schuifsterkte en windbelastingsweerstand van het gehele raam- of deursysteem. We zullen het volledige mechanische vergrendelingsproces onderzoeken, inclusief kartelen, inbrengen, rollen en testen. Door deze specifieke stappen te begrijpen, kunnen inkoopteams en technici de betrouwbaarheid van leveranciers effectief beoordelen. U leert hoe u structurele faalrisico's kunt beperken, strakke productietoleranties kunt handhaven en ervoor kunt zorgen dat uw productlijnen volledig aan de code voldoen.
De montage van thermisch onderbroken strips is gebaseerd op een mechanisch proces in drie stappen: kartelen, inbrengen en rollen/krimpen.
Het correct kartelen van de aluminium holte is de meest kritische stap voor het bereiken van langdurige schuifsterkte en het voorkomen van profielslip.
Voor het walsen is een exacte drukkalibratie nodig om de polyamidestrip vast te zetten zonder dat de thermische barrière barst of de aluminium extrusie kromtrekt.
De kwaliteitscontrole moet rigoureuze longitudinale afschuiftesten omvatten (bijv. AAMA TIR-A8 of EN 14024 normen) om de structurele integriteit van het composietprofiel vóór fabricage te verifiëren.
Het afgewerkte composietprofiel vervult een cruciale dubbele rol in de moderne architectuur. Het moet de koudebruggen volledig stoppen. Tegelijkertijd moet het fungeren als een verenigd structureel onderdeel. Wanneer fabrikanten de strips verkeerd aanbrengen, vermenigvuldigen de risico's zich snel. Het is mogelijk dat composiet slipt onder zware windbelasting. Het binnendringen van water volgt vaak wanneer mechanische verbindingen falen. Bovendien kan een mismatch bij thermische uitzetting gemakkelijk leiden tot catastrofaal falen van de afdichting. Aluminium en polyamide zetten met iets verschillende snelheden uit. Een losse structurele verbinding kan deze natuurlijke thermische bewegingen niet absorberen.
Gestandaardiseerde aanpasprocessen voorkomen deze kostbare problemen volledig. Ze garanderen consistente U-waarden in uw gehele productcatalogus. Ze zorgen ook voor betrouwbare structurele specificaties voor commerciële toepassingen in de hoogbouw. Deze consistentie vermindert garantieclaims aanzienlijk. Het zorgt ook voor een soepele naleving van de lokale energieregelgeving. U beschermt uw merkreputatie en behoudt sterke winstmarges. Precisiemontage elimineert de verborgen risico's van composietfouten.
Opruwen bereidt de ruwe aluminiumextrusie voor op de eindmontage. Het doel is om microscopisch kleine 'tanden' te creëren in de stripgroef van de aluminium extrusie. Gespecialiseerde kartelwielen scoren agressief in de aluminium holte. Deze mechanische actie verhoogt de interne oppervlaktewrijving drastisch. De wielen van gehard staal bijten zich in het zachte aluminium en vormen nauwkeurige ribbels.
Het overslaan of slecht uitvoeren van deze stap is zeer gevaarlijk. Het blijft de belangrijkste oorzaak van het falen van de schuifsterkte in afgewerkte profielen. Zonder de juiste karteling zullen het aluminium en de ingebrachte materialen tegen elkaar aan schuiven. Thermische stress en dagelijkse temperatuurschommelingen veroorzaken voortdurend deze ongewenste beweging. Voor kopers is het inspecteren van de kartelkwaliteit niet onderhandelbaar. Controleer altijd of uw extruder scherpe, goed onderhouden kartelwielen gebruikt. Botte wielen deuken alleen maar het aluminium in plaats van scherpe tanden af te snijden. Voor een goede grip op het polyamide zijn scherpe tanden absoluut noodzakelijk.
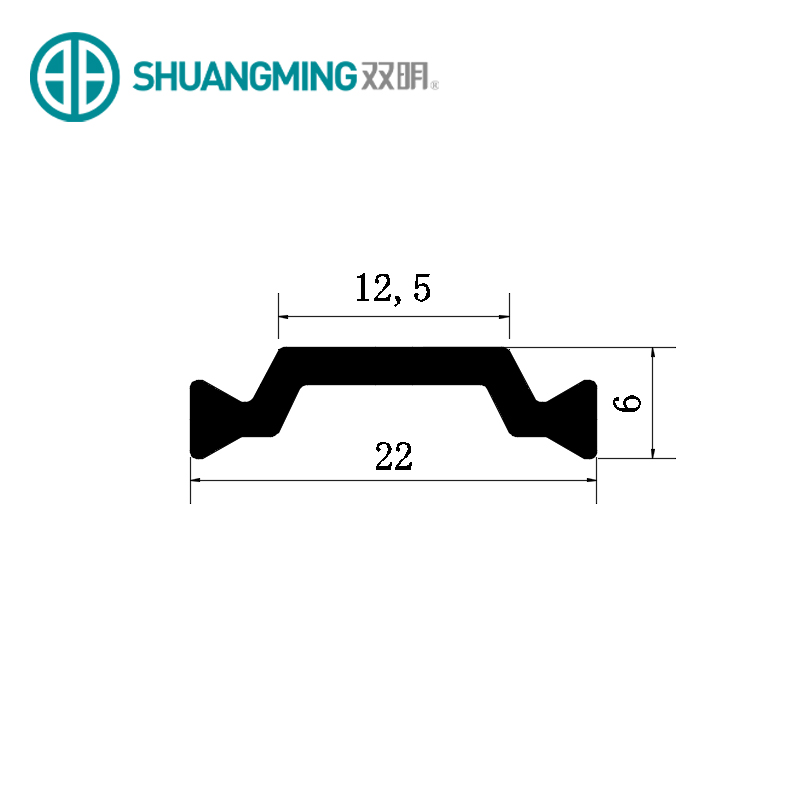
Zodra het kartelen is voltooid, begint de fysieke inbrengfase. Operators of geautomatiseerde machines schuiven de stijve barrières in de vers gekartelde groeven. Industrienormen specificeren doorgaans PA66GF25 (polyamide versterkt met 25% glasvezel) voor dit onderdeel. De invoermachine verwerkt soepel verschillende stripgeometrieën. Basis I-vormen zorgen voor eenvoudige thermische isolatie. C-vormen zorgen voor de nodige ruimte voor complexe raambeslag. Holle vormen vangen stilstaande lucht op voor maximale isolatieprestaties.
Productietoleranties spelen tijdens deze fase een grote rol. De extrusietoleranties van zowel de aluminium holte als het polyamidecomponent moeten perfect op elkaar aansluiten. Als ze niet overeenkomen, krijg je te maken met ernstige productieknelpunten. Nauwe toleranties voorkomen vastlopen tijdens het inbrengen van de machine op hoge snelheid. Ze voorkomen ook te losse pasvormen. Een losse pasvorm dwingt de walsmachine om later te overcompenseren. Door strikte maatcontrole te handhaven, garanderen operators een soepele, continue invoer. U krijgt een perfect uitgelijnd composietprofiel, klaar om te krimpen.
Door rollen en krimpen worden de twee materialen permanent aan elkaar gekoppeld. Zwaar uitgevoerde rolschijven oefenen zijdelingse druk uit op de buitenranden van de aluminium extrusie. Deze gerichte kracht buigt het metaal over de zwaluwstaart van de thermische onderbrekingsstrips . Meertraps walsen zorgt voor absolute precisie. Fabrikanten gebruiken gewoonlijk drie verschillende sets rolschijven. Ze oefenen een geleidelijke, berekende druk uit over de gehele profiellengte.
Onjuiste drukkalibratie brengt ernstige structurele risico's met zich mee:
Overmatige druk scheurt de stijve polyamidestrip onmiddellijk.
Te veel zijdelingse kracht vervormt ook de omringende aluminium extrusie.
Onvoldoende druk resulteert in een losse, onveilige structurele verbinding.
Door ongelijkmatig rollen gaat het afgewerkte profiel krommen of draaien.
Nauwkeurige kalibratie voorkomt deze catastrofale structurele fouten. Uitlijning is ook van groot belang tijdens deze hogedrukfase. Faciliteiten gebruiken polyurethaan- of beschermende rollen langs de assemblagelijn. Deze zachte rollen voorkomen krassen op de zichtbare vlakken van het architecturale aluminium. Ze geleiden het profiel perfect recht door de zware stalen krimpschijven.
Kopers moeten de montagekwaliteit verifiëren door middel van gestandaardiseerde mechanische tests. U kunt niet alleen vertrouwen op eenvoudige visuele inspecties. Rigoureuze laboratoriumtests bevestigen de echte structurele composietwerking.
Dit proces vereist longitudinale afschuiftesten. De test evalueert de weerstand van het composietprofiel tegen wegglijden langs de centrale as. Technici klemmen het profiel stevig vast en duwen de binnenste polyamidekern aan. Ze oefenen steeds meer kracht uit totdat de lagen fysiek verschuiven. Gerenommeerde leveranciers testen hun assemblages volgens de EN 14024- of AAMA TIR-A8-normen.
Het testen van de dwarstreksterkte is net zo belangrijk voor de kwaliteitsborging. Het zorgt ervoor dat het gekrompen aluminium niet uit elkaar trekt onder zware windbelasting. De mechanische verbinding moet enorme uitwaartse duw-trekkrachten kunnen weerstaan.
Tabel: Primaire kwaliteitscontroletests voor composietextrusies
Testtype |
Primaire doelstelling |
Relevante normen |
Storingsindicator |
|---|---|---|---|
Longitudinale afschuiftest |
Meet de weerstand tegen axiaal slippen |
EN 14024, AAMA TIR-A8 |
Profiellagen schuiven onafhankelijk van elkaar |
Dwarse trekproef |
Evalueer de weerstand tegen uit elkaar trekken |
EN 14024, AAMA TIR-A8 |
Aluminium ontkrimpt van zwaluwstaart |
Dimensionale tolerantie |
Controleer de rechtheid van het profiel |
ISO 2768, ASTM B221 |
Buigen, draaien of kromtrekken |
Wanneer u leveranciers op de shortlist plaatst, vraag dan om gedocumenteerde afschuiftestrapporten. Vraag hen naar hun specifieke batchtestfrequentie. Een betrouwbare productiepartner zal deze gegevens enthousiast verstrekken. Ze gebruiken deze meetgegevens dagelijks om hun eigen roldruk te optimaliseren.
Het uitvoeren van een leveranciersaudit onthult de ware mogelijkheden van een extruder. Kijk eens goed naar hun mechanische assemblagevloer. U wilt onberispelijke, goed onderhouden kalibratieapparatuur zien. Inkoopteams moeten strikte implementatiechecklists gebruiken.
Besteed aandacht aan deze specifieke waarschuwingssignalen en vereisten:
Gebrek aan speciale opruwapparatuur: dit is uw eerste grote controle. Alleen vertrouwen op strak rollen is een enorme rode vlag. Een goede karteling is verplicht voor structurele veiligheid op de lange termijn.
Inconsistente maattoleranties: Controleer de voorbeeldcomposietprofielen zorgvuldig. Maatafwijkingen duiden op een slechte kalibratie van de walsmachine. De machinedruk fluctueert waarschijnlijk tijdens de productie.
Traceerbaarheid van processen: U moet de mogelijkheid hebben om materialen te volgen. Weet precies welke batch Er werden thermisch onderbroken strips gebruikt waarin specifieke extrusie werd uitgevoerd. Traceerbaarheid isoleert productiefouten snel.
Ga nooit onmiddellijk tot grootschalige inkoop over. Vraag altijd eerst pilotmonsters aan. Stuur deze monsters naar een extern laboratorium voor onafhankelijke afschuiftests. Deze proactieve stap garandeert dat de leverancier daadwerkelijk aan uw engineeringspecificaties voldoet. U elimineert kostbare verrassingen voordat de massaproductie begint.
Het montageproces transformeert twee volledig gescheiden materialen in één hoogwaardig structureel composiet. Het evalueren van het mechanische assemblageproces van een leverancier is absoluut van het grootste belang. Je moet hun kartel-, inbreng- en roltechnieken grondig onderzoeken. Deze technische evaluatie is net zo belangrijk als het selecteren van het juiste stripmateriaal. Slechte montagepraktijken ruïneren zelfs de beste polyamidecomponenten.
We moedigen kopers ten zeerste aan om proactief te handelen. Bekijk vandaag nog de kwaliteitsborgingsdocumentatie van uw huidige extruders. Zoek naar gecertificeerde AAMA- of EN-afschuiftestrapporten. Als u inconsistenties opmerkt, neem dan contact op met technisch doorgelichte productiepartners. Zij zullen u helpen uw profielontwerp te optimaliseren voor duurzame structurele integriteit. Een juiste montage zorgt ervoor dat uw ramen en deuren tientallen jaren probleemloos blijven functioneren.
A: Giet-en-debrugsystemen maken gebruik van vloeibaar polyurethaan. Fabrikanten gieten deze vloeistof in een aluminium kanaal en frezen de metalen bodem eruit. Polyamidebarrières vereisen daarentegen een droog mechanisch proces. Operators kartelen het aluminium, plaatsen de stijve strip en krimpen het metaal om het te vergrendelen. Polyamidesystemen bieden een hogere structurele stijfheid en een eenvoudigere tweekleurige afwerking.
A: De interne geometrie verandert om de isolatieprestaties te verbeteren. De insteekzwaluwstaart blijft echter volledig standaard. Deze standaard zwaluwstaart past universeel in standaard aluminium groeven. Of u nu een platte I-vorm of een complexe holle vorm met meerdere holtes gebruikt, de kartel- en walsmachine verwerkt ze op dezelfde manier.
A: Een lage roldruk slaagt er niet in het composiet aan elkaar te bevestigen. Je verliest de cruciale structurele composietactie. Onder spanning zullen de aluminium- en polyamidelagen tegen elkaar afschuiven. Dit slippen leidt tot ernstige vervorming van het raamkozijn, gebroken afdichtingen en uiteindelijk structureel falen tijdens hevige wind.
A: Ja, maar de volgorde is belangrijk. Polyamide is gemakkelijk bestand tegen de hoge temperaturen van poedercoatovens. Daarom plaatsen fabrikanten de barrières meestal voordat ze het profiel verven. Als je ze in voorgelakt aluminium moet passen, heb je uiterst nauwkeurig gereedschap nodig. Gespecialiseerde polyurethaanrollen voorkomen dat de krimpschijven het afgewerkte oppervlak krassen.


