
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-05 Origine : Site


L’aluminium offre une durabilité supérieure et une esthétique élégante pour les projets de fenestration modernes. Cependant, sa conductivité thermique naturellement élevée nécessite une barrière thermique sans faille pour répondre aux codes énergétiques stricts d'aujourd'hui. Insertion Les bandes à rupture de pont thermique ne sont pas une simple amélioration thermique. Il s’agit d’un processus d’assemblage structurel hautement critique. Cette procédure dicte la résistance finale au cisaillement et la résistance au vent de l’ensemble du système de fenêtre ou de porte. Nous explorerons le processus complet de verrouillage mécanique, couvrant le moletage, l'insertion, le laminage et les tests. Comprendre ces étapes spécifiques aide les équipes d’approvisionnement et les ingénieurs à évaluer efficacement la fiabilité des fournisseurs. Vous apprendrez à atténuer les risques de défaillance structurelle, à maintenir des tolérances de fabrication strictes et à garantir la conformité totale du code dans l'ensemble de vos gammes de produits.
L'assemblage des bandes à rupture de pont thermique repose sur un processus mécanique en trois étapes : moletage, insertion et roulage/sertissage.
Un moletage correct de la cavité en aluminium est l'étape la plus critique pour obtenir une résistance au cisaillement à long terme et empêcher le glissement du profilé.
Le laminage nécessite un calibrage précis de la pression pour fixer la bande de polyamide sans fissurer la barrière thermique ni déformer l'extrusion d'aluminium.
Le contrôle qualité doit impliquer des tests de cisaillement longitudinal rigoureux (par exemple, normes AAMA TIR-A8 ou EN 14024) pour vérifier l'intégrité structurelle du profilé composite avant la fabrication.
Le profilé composite fini joue un double rôle crucial dans l’architecture moderne. Il faut supprimer complètement les ponts thermiques. En même temps, il doit agir comme un élément structurel unifié. Lorsque les fabricants installent mal les bandes, les risques se multiplient rapidement. Vous pourriez constater un glissement composite sous de fortes charges de vent. L’infiltration d’eau suit souvent la défaillance des joints mécaniques. De plus, une inadéquation de dilatation thermique peut facilement conduire à une défaillance catastrophique du joint. L'aluminium et le polyamide se dilatent à des rythmes légèrement différents. Une liaison structurelle lâche ne peut pas absorber ces mouvements thermiques naturels.
Les processus de montage standardisés évitent complètement ces problèmes coûteux. Ils garantissent des valeurs U cohérentes sur l’ensemble de votre catalogue de produits. Ils garantissent également des évaluations structurelles fiables pour les applications commerciales de grande hauteur. Cette cohérence réduit considérablement les réclamations au titre de la garantie. Il garantit également une conformité fluide aux réglementations énergétiques locales. Vous protégez la réputation de votre marque et maintenez de fortes marges bénéficiaires. L'assemblage de précision élimine les risques cachés de défaillance du composite.
Le moletage prépare l'extrusion d'aluminium brut pour l'assemblage final. L'objectif est de créer des « dents » microscopiques à l'intérieur de la rainure de la bande d'aluminium extrudé. Des molettes spécialisées marquent agressivement la cavité en aluminium. Cette action mécanique augmente considérablement le frottement de la surface interne. Les roues en acier trempé mordent dans l'aluminium souple pour former des crêtes précises.
Sauter ou mal exécuter cette étape est très dangereux. Cela reste la principale cause de rupture par résistance au cisaillement dans les profilés finis. Sans un moletage approprié, l'aluminium et les matériaux insérés glisseront l'un contre l'autre. Le stress thermique et les fluctuations quotidiennes de température entraînent constamment ce mouvement indésirable. Pour les acheteurs, le contrôle de la qualité du moletage n’est pas négociable. Vérifiez toujours que votre extrudeuse utilise des molettes tranchantes et bien entretenues. Les roues émoussées ne font que bosseler l'aluminium au lieu de couper des dents pointues. Des dents pointues sont absolument essentielles pour saisir efficacement le polyamide.
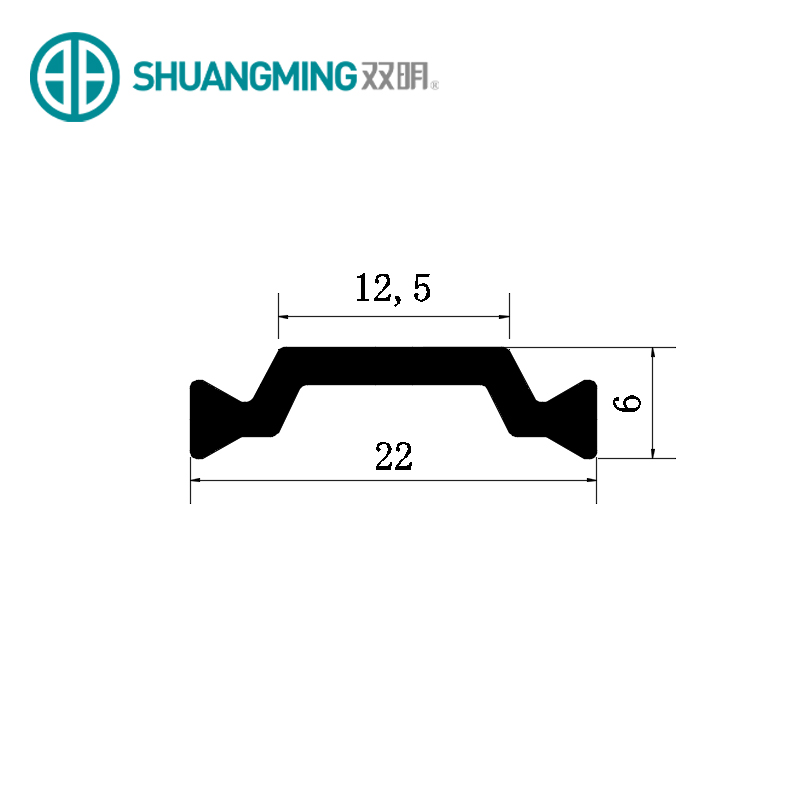
Une fois le moletage terminé, la phase physique d'insertion commence. Des opérateurs ou des machines automatisées enfilent les barrières rigides dans les rainures fraîchement moletées. Les normes industrielles spécifient généralement le PA66GF25 (polyamide renforcé par 25 % de fibre de verre) pour ce composant. La machine d’insertion gère en douceur diverses géométries de bandes. Les formes de base en I offrent une isolation thermique simple. Les formes en C permettent le dégagement nécessaire pour le matériel de fenêtre complexe. Les formes creuses emprisonnent l’air stagnant pour une performance d’isolation maximale.
Les tolérances de fabrication jouent un rôle majeur durant cette phase. Les tolérances d'extrusion de la cavité en aluminium et du composant en polyamide doivent être parfaitement alignées. S’ils ne correspondent pas, vous serez confronté à de sérieux goulots d’étranglement dans la production. Des tolérances serrées évitent les blocages lors de l'insertion dans la machine à grande vitesse. Ils évitent également les coupes trop amples. Un ajustement lâche oblige le laminoir à surcompenser plus tard. En maintenant un contrôle dimensionnel strict, les opérateurs assurent une alimentation fluide et continue. Vous obtenez un profil composite parfaitement aligné, prêt à être serti.
Le roulage et le sertissage verrouillent définitivement les deux matériaux ensemble. Des disques roulants robustes appliquent une pression latérale sur les bords extérieurs de l'extrusion d'aluminium. Cette force ciblée plie le métal sur la queue d'aronde du bandes à rupture de pont thermique . Le laminage en plusieurs étapes garantit une précision absolue. Les fabricants déploient généralement trois ensembles distincts de disques roulants. Ils appliquent une pression progressive et calculée sur toute la longueur du profil.
Un étalonnage incorrect de la pression introduit de graves risques structurels :
Une pression excessive fissure instantanément la bande rigide de polyamide.
Une force latérale trop importante déforme également l’extrusion d’aluminium environnante.
Une pression insuffisante entraîne une liaison structurelle lâche et dangereuse.
Un roulement irrégulier provoque une courbure ou une torsion du profil fini.
L'étalonnage de précision évite ces défaillances structurelles catastrophiques. L’alignement est également très important pendant cette étape de haute pression. Les installations utilisent du polyuréthane ou des rouleaux de protection le long de la chaîne de montage. Ces rouleaux souples évitent de rayer les faces visibles de l'aluminium architectural. Ils guident le profilé parfaitement droit à travers les lourds disques de sertissage en acier.
Les acheteurs doivent vérifier la qualité du raccord grâce à des tests mécaniques standardisés. Vous ne pouvez pas vous fier uniquement à des inspections visuelles de base. Des tests rigoureux en laboratoire confirment la véritable action structurelle du composite.
Ce processus nécessite des tests de cisaillement longitudinal. Le test évalue la résistance du profilé composite au glissement le long de son axe central. Les techniciens serrent solidement le profilé et poussent le noyau intérieur en polyamide. Ils appliquent une force croissante jusqu’à ce que les couches se déplacent physiquement. Des fournisseurs réputés testent leurs assemblages par rapport aux normes EN 14024 ou AAMA TIR-A8.
Les tests de résistance à la traction transversale sont également essentiels pour l’assurance qualité. Cela garantit que l'aluminium serti ne se séparera pas sous de fortes charges de vent. La liaison mécanique doit résister à des forces push-pull massives vers l’extérieur.
Tableau : Tests de contrôle de qualité primaires pour les extrusions composites
Type d'essai |
Objectif principal |
Normes pertinentes |
Indicateur de panne |
|---|---|---|---|
Essai de cisaillement longitudinal |
Mesurer la résistance au glissement axial |
EN 14024, AAMA TIR-A8 |
Les calques de profil glissent indépendamment |
Essai de traction transversale |
Évaluer la résistance à l'arrachement |
EN 14024, AAMA TIR-A8 |
L'aluminium se désert de la queue d'aronde |
Tolérance dimensionnelle |
Vérifier la rectitude du profil |
OIN 2768, ASTM B221 |
Courber, tordre ou déformer |
Lors de la présélection de fournisseurs, demandez des rapports d’essais de cisaillement documentés. Interrogez-les sur leur fréquence spécifique de tests par lots. Un partenaire de fabrication fiable fournira ces données avec enthousiasme. Ils utilisent ces mesures pour optimiser quotidiennement leurs propres pressions de roulement.
Réaliser un audit fournisseur révèle les véritables capacités d’un extrudeur. Regardez attentivement leur plancher d'assemblage mécanique. Vous voulez voir un équipement d’étalonnage impeccable et bien entretenu. Les équipes d’approvisionnement doivent utiliser des listes de contrôle de mise en œuvre strictes.
Faites attention à ces signaux d’alarme et exigences spécifiques :
Manque d’équipement de moletage dédié : C’est votre premier contrôle majeur. S'appuyer uniquement sur un roulage serré est un énorme drapeau rouge. Un moletage approprié est obligatoire pour la sécurité structurelle à long terme.
Tolérances dimensionnelles incohérentes : Vérifiez attentivement les échantillons de profils composites. Les variations dimensionnelles indiquent un mauvais calibrage du laminoir. La pression de la machine fluctue probablement pendant la production.
Traçabilité des processus : vous devez avoir la capacité de suivre les matériaux. Sachez exactement quel lot de des bandes à rupture de pont thermique sont entrées dans un cycle d'extrusion spécifique. La traçabilité isole rapidement les défauts de fabrication.
Ne vous engagez jamais immédiatement dans un achat à grande échelle. Demandez toujours des échantillons pilotes en premier. Envoyez ces échantillons à un laboratoire tiers pour des tests de cisaillement indépendants. Cette étape proactive garantit que le fournisseur répond réellement à vos spécifications techniques. Vous éliminez les surprises coûteuses avant le début de la production de masse.
Le processus de pose transforme deux matériaux complètement distincts en un seul composite structurel haute performance. L'évaluation du processus d'assemblage mécanique d'un fournisseur est absolument primordiale. Vous devez examiner minutieusement leurs techniques de moletage, d’insertion et de roulage. Cette évaluation technique est tout aussi cruciale que la sélection du bon matériau de bande. De mauvaises pratiques d'assemblage ruinent même les meilleurs composants en polyamide.
Nous encourageons fortement les acheteurs à agir de manière proactive. Consultez dès aujourd’hui la documentation d’assurance qualité de vos extrudeuses actuelles. Recherchez les rapports d’essais de cisaillement certifiés AAMA ou EN. Si vous constatez des incohérences, contactez des partenaires de fabrication techniquement approuvés. Ils vous aideront à optimiser la conception de votre profil pour une intégrité structurelle durable. Un assemblage adéquat garantit que vos fenêtres et portes fonctionneront parfaitement pendant des décennies.
R : Les systèmes de coulée et de dépontage utilisent du polyuréthane liquide. Les fabricants versent ce liquide dans un canal en aluminium et fraisent le fond métallique. En revanche, les barrières polyamide nécessitent un procédé mécanique à sec. Les opérateurs moletent l'aluminium, insèrent la bande rigide et sertissent le métal pour le verrouiller. Les systèmes en polyamide offrent une rigidité structurelle plus élevée et une finition bicolore plus facile.
R : La géométrie interne change pour améliorer les performances d’isolation. Cependant, la queue d'aronde d'insertion reste tout à fait standard. Cette queue d'aronde standard s'adapte universellement aux rainures en aluminium standard. Que vous utilisiez une forme plate en I ou une forme creuse complexe à plusieurs empreintes, les machines de moletage et de laminage les traitent de la même manière.
R : Une faible pression de roulement ne parvient pas à verrouiller le composite. Vous perdez l’action composite structurelle cruciale. Sous contrainte, les couches d'aluminium et de polyamide se cisailleront les unes contre les autres. Ce glissement entraîne une grave déformation du cadre de fenêtre, des joints brisés et une éventuelle défaillance structurelle en cas de vents violents.
R : Oui, mais le séquençage est important. Le polyamide résiste facilement aux températures élevées des fours de poudrage. C’est pourquoi les fabricants insèrent généralement les barrières avant de peindre le profilé. Si vous devez les installer dans de l'aluminium pré-peint, vous avez besoin d'un outillage extrêmement précis. Des rouleaux spécialisés en polyuréthane empêchent les disques de sertissage de rayer la surface finie.


