
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 05.11.2026 Herkunft: Website


Aluminium bietet überlegene Haltbarkeit und elegante Ästhetik für moderne Fensterprojekte. Allerdings erfordert seine von Natur aus hohe Wärmeleitfähigkeit eine einwandfreie Wärmedämmung, um die heutigen strengen Energievorschriften zu erfüllen. Einfügen Thermotrennstreifen sind nicht nur eine einfache thermische Aufrüstung. Es handelt sich um einen äußerst kritischen Strukturmontageprozess. Dieses Verfahren bestimmt die endgültige Scherfestigkeit und Windlastbeständigkeit des gesamten Fenster- oder Türsystems. Wir werden den gesamten mechanischen Verriegelungsprozess untersuchen, einschließlich Rändeln, Einsetzen, Rollen und Testen. Das Verständnis dieser spezifischen Schritte hilft Beschaffungsteams und Ingenieuren, die Lieferantenzuverlässigkeit effektiv zu bewerten. Sie erfahren, wie Sie strukturelle Ausfallrisiken mindern, enge Fertigungstoleranzen einhalten und die vollständige Code-Konformität in Ihren Produktlinien sicherstellen.
Die Montage von Thermotrennstreifen erfolgt in einem dreistufigen mechanischen Prozess: Rändeln, Einsetzen und Rollen/Crimpen.
Die richtige Rändelung des Aluminiumhohlraums ist der wichtigste Schritt, um eine langfristige Scherfestigkeit zu erreichen und ein Verrutschen des Profils zu verhindern.
Das Walzen erfordert eine genaue Druckkalibrierung, um das Polyamidband zu sichern, ohne dass die Wärmebarriere reißt oder sich das Aluminiumprofil verzieht.
Die Qualitätskontrolle muss strenge Längsschertests (z. B. AAMA TIR-A8 oder EN 14024-Standards) umfassen, um die strukturelle Integrität des Verbundprofils vor der Herstellung zu überprüfen.
Das fertige Verbundprofil erfüllt in der modernen Architektur eine entscheidende Doppelrolle. Die Wärmebrückenbildung muss vollständig verhindert werden. Gleichzeitig muss es als einheitlicher Strukturbestandteil fungieren. Wenn Hersteller die Streifen nicht ordnungsgemäß anbringen, vervielfachen sich die Risiken schnell. Bei starker Windlast kann es zu einem Verrutschen des Verbundstoffs kommen. Wenn mechanische Verbindungen versagen, kommt es häufig zum Eindringen von Wasser. Darüber hinaus kann eine nicht übereinstimmende Wärmeausdehnung leicht zu einem katastrophalen Versagen der Dichtung führen. Aluminium und Polyamid dehnen sich leicht unterschiedlich aus. Ein lockerer struktureller Verbund kann diese natürlichen thermischen Bewegungen nicht aufnehmen.
Standardisierte Montageprozesse verhindern diese kostspieligen Probleme vollständig. Sie garantieren konsistente U-Werte über Ihren gesamten Produktkatalog hinweg. Sie gewährleisten auch zuverlässige strukturelle Bewertungen für kommerzielle Hochhausanwendungen. Durch diese Durchgängigkeit werden Gewährleistungsansprüche deutlich reduziert. Es gewährleistet außerdem die reibungslose Einhaltung lokaler Energievorschriften. Sie schützen den Ruf Ihrer Marke und sorgen für hohe Gewinnmargen. Die präzise Montage eliminiert die versteckten Risiken eines Verbundversagens.
Durch das Rändeln wird das Rohaluminium-Strangpressprofil für die Endmontage vorbereitet. Das Ziel besteht darin, mikroskopisch kleine „Zähne“ in der Streifennut des Aluminium-Strangpressprofils zu erzeugen. Spezielle Rändelräder ritzen den Aluminiumhohlraum aggressiv ein. Diese mechanische Wirkung erhöht die innere Oberflächenreibung drastisch. Die gehärteten Stahlräder beißen sich in das weiche Aluminium und bilden präzise Rillen.
Das Überspringen oder unsachgemäße Ausführen dieses Schritts ist äußerst gefährlich. Es bleibt die Hauptursache für Scherfestigkeitsversagen in fertigen Profilen. Ohne ordnungsgemäße Rändelung gleiten das Aluminium und die eingesetzten Materialien gegeneinander. Thermischer Stress und tägliche Temperaturschwankungen treiben diese unerwünschte Bewegung ständig voran. Für Käufer ist die Prüfung der Rändelqualität nicht verhandelbar. Stellen Sie immer sicher, dass Ihr Extruder scharfe, gut gewartete Rändelräder verwendet. Stumpfe Räder verbeulen lediglich das Aluminium, anstatt scharfe Zähne zu schneiden. Um das Polyamid gut greifen zu können, sind scharfe Zähne unbedingt erforderlich.
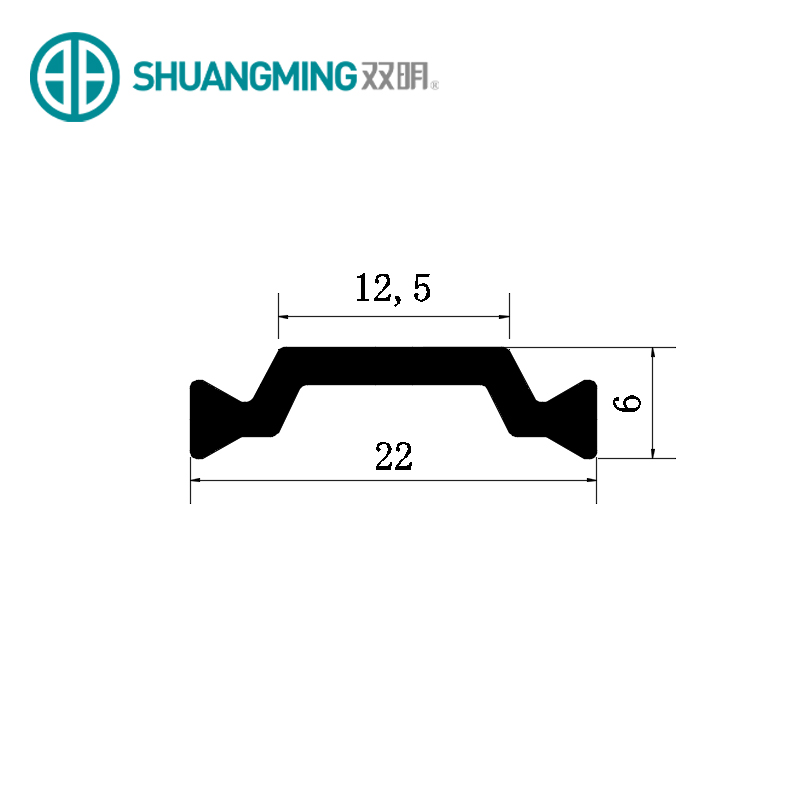
Sobald die Rändelung abgeschlossen ist, beginnt die physische Einfügungsphase. Bediener oder automatisierte Maschinen fädeln die starren Barrieren in die frisch gerändelten Rillen ein. Industriestandards schreiben für diese Komponente typischerweise PA66GF25 (mit 25 % Glasfaser verstärktes Polyamid) vor. Die Einlegemaschine verarbeitet problemlos verschiedene Bandgeometrien. Einfache I-Formen sorgen für eine einfache Wärmeisolierung. C-Formen ermöglichen den nötigen Freiraum für komplexe Fensterbeschläge. Hohle Formen fangen stehende Luft ein und sorgen für maximale Isolationsleistung.
Fertigungstoleranzen spielen in dieser Phase eine große Rolle. Die Extrusionstoleranzen sowohl des Aluminiumhohlraums als auch der Polyamidkomponente müssen perfekt übereinstimmen. Stimmen diese nicht überein, kommt es zu gravierenden Produktionsengpässen. Enge Toleranzen verhindern ein Verklemmen beim Hochgeschwindigkeits-Maschineneinzug. Sie verhindern auch zu lockere Sitze. Ein lockerer Sitz zwingt die Walzmaschine später zu einer Überkompensation. Durch die Aufrechterhaltung einer strengen Maßkontrolle stellen die Bediener einen reibungslosen, kontinuierlichen Vorschub sicher. Sie erhalten ein perfekt ausgerichtetes Verbundprofil, das zum Crimpen bereit ist.
Durch Rollen und Crimpen werden die beiden Materialien dauerhaft miteinander verbunden. Hochleistungs-Rollscheiben üben seitlichen Druck auf die Außenkanten des Aluminium-Strangpressprofils aus. Diese gezielte Kraft biegt das Metall über den Schwalbenschwanz Thermotrennstreifen . Mehrstufiges Walzen sorgt für absolute Präzision. Hersteller verwenden normalerweise drei verschiedene Sätze von Rollscheiben. Sie üben einen stufenweisen, kalkulierten Druck über die gesamte Profillänge aus.
Eine unsachgemäße Druckkalibrierung birgt schwerwiegende strukturelle Risiken:
Übermäßiger Druck lässt den starren Polyamidstreifen sofort reißen.
Zu viel seitliche Kraft verformt auch das umgebende Aluminiumprofil.
Unzureichender Druck führt zu einer lockeren, unsicheren strukturellen Verbindung.
Ungleichmäßiges Walzen führt dazu, dass sich das fertige Profil krümmt oder verdreht.
Eine präzise Kalibrierung verhindert diese katastrophalen strukturellen Ausfälle. Auch die Ausrichtung ist in dieser Hochdruckphase von großer Bedeutung. Entlang der Montagelinie werden Polyurethan- oder Schutzrollen eingesetzt. Diese weichen Rollen verhindern ein Verkratzen der Sichtflächen des Architekturaluminiums. Sie führen das Profil perfekt gerade durch die schweren Crimpscheiben aus Stahl.
Käufer müssen die Passqualität durch standardisierte mechanische Tests überprüfen. Sie können sich nicht allein auf einfache Sichtprüfungen verlassen. Strenge Labortests bestätigen die tatsächliche strukturelle Verbundwirkung.
Dieser Prozess erfordert einen Längsschertest. Bei dem Test wird die Rutschfestigkeit des Verbundprofils entlang seiner Mittelachse bewertet. Techniker klemmen das Profil fest und schieben den inneren Polyamidkern. Sie üben zunehmende Kraft aus, bis sich die Schichten physisch verschieben. Seriöse Lieferanten testen ihre Baugruppen gemäß den Normen EN 14024 oder AAMA TIR-A8.
Ebenso wichtig für die Qualitätssicherung ist die Prüfung der Querzugfestigkeit. Dadurch wird sichergestellt, dass das gecrimpte Aluminium bei starken Windlasten nicht auseinanderreißt. Die mechanische Verbindung muss massiven nach außen wirkenden Push-Pull-Kräften standhalten.
Tabelle: Primäre Qualitätskontrolltests für Verbundstrangpressteile
Testtyp |
Hauptziel |
Relevante Standards |
Fehleranzeige |
|---|---|---|---|
Längsschertest |
Messen Sie den Widerstand gegen axiales Verrutschen |
EN 14024, AAMA TIR-A8 |
Profilschichten gleiten unabhängig voneinander |
Querzugversuch |
Bewerten Sie den Auseinanderziehwiderstand |
EN 14024, AAMA TIR-A8 |
Aluminium lässt sich von der Schwalbenschwanzverbindung lösen |
Maßtoleranz |
Überprüfen Sie die Geradheit des Profils |
ISO 2768, ASTM B221 |
Biegen, Verdrehen oder Verziehen |
Wenn Sie Lieferanten in die engere Wahl ziehen, fordern Sie dokumentierte Schertestberichte an. Fragen Sie sie nach der Häufigkeit ihrer spezifischen Chargentests. Ein zuverlässiger Fertigungspartner wird diese Daten gerne zur Verfügung stellen. Sie nutzen diese Kennzahlen, um täglich ihren eigenen Rolldruck zu optimieren.
Die Durchführung eines Lieferantenaudits offenbart die wahren Fähigkeiten eines Extruders. Schauen Sie sich ihren mechanischen Montageboden genau an. Sie möchten makellose, gut gewartete Kalibriergeräte sehen. Beschaffungsteams müssen strenge Implementierungschecklisten verwenden.
Achten Sie auf diese spezifischen Warnsignale und Anforderungen:
Fehlende spezielle Rändelausrüstung: Dies ist Ihre erste große Prüfung. Sich nur auf Tight Rolling zu verlassen, ist ein großes Warnsignal. Für eine langfristige strukturelle Sicherheit ist eine ordnungsgemäße Rändelung zwingend erforderlich.
Uneinheitliche Maßtoleranzen: Überprüfen Sie die Musterverbundprofile sorgfältig. Maßabweichungen weisen auf eine schlechte Kalibrierung der Walzmaschine hin. Der Maschinendruck schwankt wahrscheinlich während der Produktion.
Prozessrückverfolgbarkeit: Sie müssen in der Lage sein, Materialien zu verfolgen. Wissen Sie genau, welche Charge von Thermotrennstreifen gingen in den spezifischen Extrusionslauf. Durch die Rückverfolgbarkeit können Herstellungsfehler schnell lokalisiert werden.
Verpflichten Sie sich niemals sofort zu einer Großbeschaffung. Fordern Sie immer zuerst Pilotmuster an. Senden Sie diese Proben zur unabhängigen Scherprüfung an ein Drittlabor. Dieser proaktive Schritt garantiert, dass der Lieferant Ihre technischen Spezifikationen tatsächlich erfüllt. Sie vermeiden kostspielige Überraschungen, bevor die Massenproduktion beginnt.
Der Montageprozess verwandelt zwei völlig getrennte Materialien in einen einzigen, leistungsstarken Strukturverbund. Die Bewertung des mechanischen Montageprozesses eines Lieferanten ist von größter Bedeutung. Sie müssen ihre Rändel-, Einführ- und Rolltechniken gründlich prüfen. Diese technische Bewertung ist ebenso entscheidend wie die Auswahl des richtigen Bandmaterials. Schlechte Montagepraktiken ruinieren selbst die besten Polyamidkomponenten.
Wir ermutigen Käufer dringend, proaktiv zu handeln. Sehen Sie sich noch heute die Qualitätssicherungsdokumentation Ihrer aktuellen Extruder an. Suchen Sie nach zertifizierten AAMA- oder EN-Schertestberichten. Wenn Sie Unstimmigkeiten feststellen, wenden Sie sich an technisch geprüfte Fertigungspartner. Sie helfen Ihnen, Ihr Profildesign für dauerhafte strukturelle Integrität zu optimieren. Durch die fachgerechte Montage stellen Sie sicher, dass Ihre Fenster und Türen über Jahrzehnte einwandfrei funktionieren.
A: Pour-and-Debridge-Systeme verwenden flüssiges Polyurethan. Hersteller gießen diese Flüssigkeit in einen Aluminiumkanal und fräsen den Metallboden aus. Im Gegensatz dazu erfordern Polyamidbarrieren einen trockenen mechanischen Prozess. Die Bediener rändeln das Aluminium, führen den starren Streifen ein und quetschen das Metall, um es zu verriegeln. Polyamidsysteme bieten eine höhere Struktursteifigkeit und eine einfachere zweifarbige Veredelung.
A: Die innere Geometrie ändert sich, um die Isolationsleistung zu steigern. Der Einschubschwalbenschwanz bleibt jedoch völlig Standard. Dieser Standard-Schwalbenschwanz passt universell in Standard-Aluminiumnuten. Ganz gleich, ob Sie eine flache I-Form oder eine komplexe Hohlform mit mehreren Hohlräumen verwenden, die Rändel- und Rollmaschinen handhaben sie auf die gleiche Weise.
A: Ein geringer Walzdruck kann den Verbundstoff nicht zusammenhalten. Sie verlieren die entscheidende strukturelle Verbundwirkung. Unter Belastung scheren die Aluminium- und Polyamidschichten gegeneinander. Dieses Verrutschen führt bei starkem Wind zu starker Verformung des Fensterrahmens, beschädigten Dichtungen und schließlich zu strukturellem Versagen.
A: Ja, aber die Reihenfolge ist wichtig. Polyamid hält den hohen Temperaturen von Pulverbeschichtungsöfen problemlos stand. Daher bringen Hersteller die Barrieren in der Regel vor dem Lackieren des Profils ein. Wenn Sie sie in vorlackiertes Aluminium einbauen müssen, benötigen Sie äußerst präzise Werkzeuge. Spezielle Polyurethanrollen verhindern, dass die Crimpscheiben die fertige Oberfläche zerkratzen.


