
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-11-05 الأصل: موقع


يوفر الألومنيوم متانة فائقة وجماليات أنيقة لمشاريع النوافذ الحديثة. ومع ذلك، فإن موصليته الحرارية العالية بشكل طبيعي تتطلب حاجزًا حراريًا لا تشوبه شائبة لتلبية قوانين الطاقة الصارمة الحالية. إدخال شرائط العزل الحراري ليست مجرد ترقية حرارية بسيطة. إنها عملية تجميع هيكلية حرجة للغاية. يحدد هذا الإجراء قوة القص النهائية ومقاومة حمل الرياح لنظام النافذة أو الباب بأكمله. سوف نستكشف عملية القفل الميكانيكي الكاملة، والتي تشمل التخريش، والإدخال، والدحرجة، والاختبار. إن فهم هذه الخطوات المحددة يساعد فرق المشتريات والمهندسين على تقييم موثوقية الموردين بشكل فعال. سوف تتعلم كيفية التخفيف من مخاطر الفشل الهيكلي، والحفاظ على تفاوتات التصنيع الصارمة، وضمان الامتثال الكامل للتعليمات البرمجية عبر خطوط الإنتاج الخاصة بك.
يعتمد تجميع شرائح العزل الحراري على عملية ميكانيكية من ثلاث خطوات: التخريش، والإدخال، والدحرجة/العقص.
يعد التخريش المناسب لتجويف الألومنيوم هو الخطوة الأكثر أهمية لتحقيق قوة القص على المدى الطويل ومنع انزلاق الملف الشخصي.
يتطلب الدرفلة معايرة دقيقة للضغط لتأمين شريط البولياميد دون تكسير الحاجز الحراري أو تشويه بثق الألومنيوم.
يجب أن تتضمن مراقبة الجودة اختبارات قص طولية صارمة (على سبيل المثال، معايير AAMA TIR-A8 أو EN 14024) للتحقق من السلامة الهيكلية للملف المركب قبل التصنيع.
يخدم المظهر المركب النهائي دورًا مزدوجًا حاسمًا في الهندسة المعمارية الحديثة. يجب أن يتوقف الجسر الحراري تمامًا. وفي الوقت نفسه، يجب أن يكون بمثابة عنصر هيكلي موحد. عندما يقوم المصنعون بتركيب الشرائط بشكل غير صحيح، تتضاعف المخاطر بسرعة. قد ترى انزلاقًا مركبًا تحت أحمال الرياح الشديدة. غالبًا ما يتبع دخول الماء حالة فشل المفاصل الميكانيكية. علاوة على ذلك، يمكن أن يؤدي عدم تطابق التمدد الحراري بسهولة إلى فشل كارثي في الختم. يتوسع الألمنيوم والبولي أميد بمعدلات مختلفة قليلاً. لا يمكن للرابطة الهيكلية الفضفاضة أن تمتص هذه الحركات الحرارية الطبيعية.
تمنع عمليات التركيب الموحدة هذه المشكلات المكلفة تمامًا. إنها تضمن قيم U متسقة عبر كتالوج المنتج بأكمله. كما أنها تضمن تصنيفات هيكلية موثوقة للتطبيقات التجارية الشاهقة. يقلل هذا الاتساق من مطالبات الضمان بشكل كبير. كما أنه يضمن الامتثال السلس للوائح الطاقة المحلية. أنت تحمي سمعة علامتك التجارية وتحافظ على هوامش ربح قوية. التجميع الدقيق يزيل المخاطر الخفية للفشل المركب.
يقوم التخريش بإعداد بثق الألمنيوم الخام للتجميع النهائي. الهدف هو إنشاء 'أسنان' مجهرية داخل أخدود شريط الألمنيوم. تقوم عجلات التخريش المتخصصة بضرب تجويف الألومنيوم بقوة. يؤدي هذا الإجراء الميكانيكي إلى زيادة احتكاك السطح الداخلي بشكل كبير. تلتصق العجلات الفولاذية الصلبة بالألمنيوم الناعم لتشكل نتوءات دقيقة.
يعد تخطي هذه الخطوة أو تنفيذها بشكل سيء أمرًا خطيرًا للغاية. ويظل السبب الرئيسي لفشل قوة القص في المقاطع النهائية. بدون التخريش المناسب، سينزلق الألومنيوم والمواد المدرجة ضد بعضها البعض. يؤدي الإجهاد الحراري وتقلبات درجات الحرارة اليومية إلى دفع هذه الحركة غير المرغوب فيها باستمرار. بالنسبة للمشترين، فحص جودة التخريش غير قابل للتفاوض. تأكد دائمًا من أن الطارد الخاص بك يستخدم عجلات تخريش حادة تتم صيانتها جيدًا. العجلات الباهتة تؤدي فقط إلى انبعاج الألمنيوم بدلاً من قطع الأسنان الحادة. تعتبر الأسنان الحادة ضرورية للغاية للإمساك بالبولي أميد بشكل فعال.
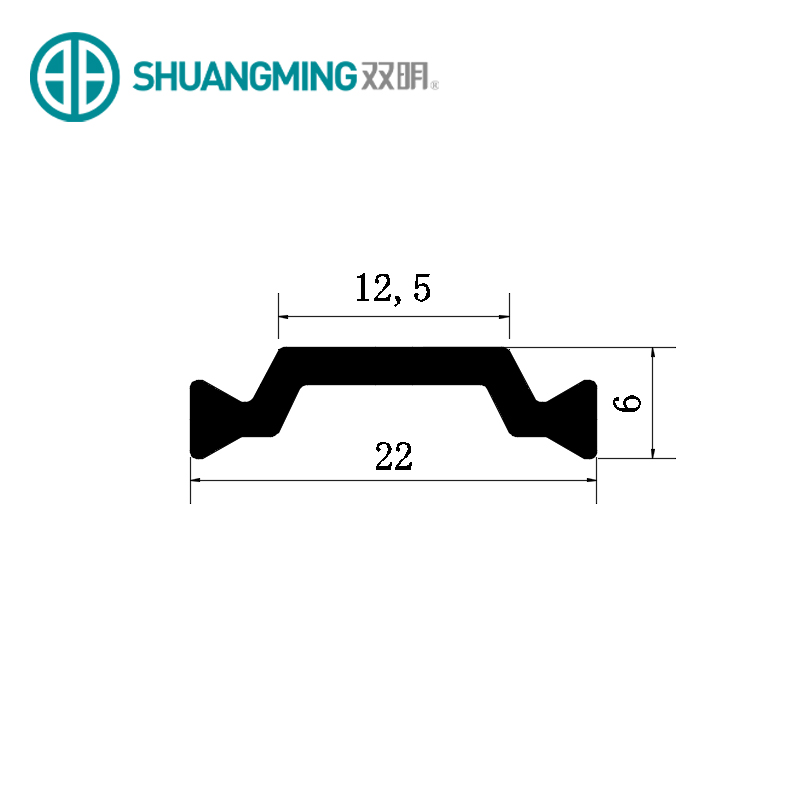
بمجرد انتهاء التخريش، تبدأ مرحلة الإدخال الجسدي. يقوم المشغلون أو الآلات الآلية بربط الحواجز الصلبة في الأخاديد المخرشة حديثًا. تحدد معايير الصناعة عادةً PA66GF25 (البولي أميد المقوى بنسبة 25% من الألياف الزجاجية) لهذا المكون. تتعامل ماكينة الإدخال بسلاسة مع الأشكال الهندسية المختلفة للشريط. توفر أشكال I الأساسية عزلًا حراريًا مباشرًا. تسمح الأشكال C بالتخليص اللازم لأجهزة النوافذ المعقدة. الأشكال المجوفة تحبس الهواء الراكد لتحقيق أقصى أداء للعزل.
تلعب التحمل التصنيعي دورًا كبيرًا خلال هذه المرحلة. يجب أن تكون تفاوتات البثق لكل من تجويف الألومنيوم ومكون البولياميد متوافقة تمامًا. إذا لم تتطابق، فإنك تواجه اختناقات خطيرة في الإنتاج. تمنع التفاوتات الصارمة حدوث تشويش أثناء إدخال الماكينة عالية السرعة. كما أنها تمنع النوبات الفضفاضة بشكل مفرط. إن المقاس الفضفاض يجبر آلة التدحرج على التعويض الزائد لاحقًا. من خلال الحفاظ على التحكم الصارم في الأبعاد، يضمن المشغلون تغذية سلسة ومستمرة. يمكنك الحصول على ملف تعريف مركب متناسق تمامًا وجاهز للعقص.
يؤدي اللف والتجعيد إلى قفل المادتين معًا بشكل دائم. تطبق الأقراص الدوارة شديدة التحمل ضغطًا جانبيًا على الحواف الخارجية لقذف الألمنيوم. تعمل هذه القوة المستهدفة على ثني المعدن فوق توافق المعدن شرائط الكسر الحراري . يضمن التدحرج متعدد المراحل الدقة المطلقة. عادةً ما ينشر المصنعون ثلاث مجموعات متميزة من الأقراص الدوارة. إنها تطبق ضغطًا تدريجيًا ومحسوبًا على طول الملف بالكامل.
تؤدي معايرة الضغط غير الصحيحة إلى مخاطر هيكلية شديدة:
يؤدي الضغط الزائد إلى تشقق شريط البولياميد الصلب على الفور.
تؤدي القوة الجانبية المفرطة أيضًا إلى تشويه قذف الألمنيوم المحيط.
يؤدي الضغط غير الكافي إلى رابطة هيكلية فضفاضة وغير آمنة.
يؤدي التدحرج غير المتساوي إلى انحناء المظهر الجانبي النهائي أو التواءه.
تمنع المعايرة الدقيقة هذه الأعطال الهيكلية الكارثية. المحاذاة مهمة أيضًا بعمق خلال مرحلة الضغط العالي هذه. تستخدم المنشآت البولي يوريثين أو بكرات الحماية على طول خط التجميع. تمنع هذه الأسطوانات الناعمة خدش الوجوه المرئية للألمنيوم المعماري. إنهم يوجهون المظهر الجانبي بشكل مستقيم تمامًا من خلال أقراص العقص الفولاذية الثقيلة.
يجب على المشترين التحقق من جودة التركيب من خلال الاختبارات الميكانيكية الموحدة. لا يمكنك الاعتماد على عمليات الفحص البصري الأساسية وحدها. تؤكد الاختبارات المعملية الصارمة التأثير الهيكلي المركب الحقيقي.
تتطلب هذه العملية اختبار القص الطولي. يقوم الاختبار بتقييم مقاومة الملف المركب للانزلاق على طول محوره المركزي. يقوم الفنيون بتثبيت الملف الشخصي بشكل آمن ويدفعون قلب البولياميد الداخلي. إنهم يطبقون قوة متزايدة حتى تتحرك الطبقات فعليًا. يقوم الموردون ذوو السمعة الطيبة باختبار تجميعاتهم وفقًا لمعايير EN 14024 أو AAMA TIR-A8.
يعد اختبار قوة الشد العرضي أمرًا حيويًا بنفس القدر لضمان الجودة. إنه يضمن أن الألومنيوم المجعد لن ينفصل تحت أحمال الرياح الشديدة. يجب أن يتحمل الرابط الميكانيكي قوى الدفع والسحب الهائلة إلى الخارج.
الجدول: اختبارات مراقبة الجودة الأولية للسحب المركب
نوع الاختبار |
الهدف الأساسي |
المعايير ذات الصلة |
مؤشر الفشل |
|---|---|---|---|
اختبار القص الطولي |
قياس مقاومة الانزلاق المحوري |
إن 14024، أما تير-A8 |
تنزلق طبقات الملف الشخصي بشكل مستقل |
اختبار الشد المستعرض |
تقييم مقاومة الانسحاب |
إن 14024، أما تير-A8 |
الألومنيوم الأمم المتحدة يعقص من تتوافق |
التسامح الأبعاد |
التحقق من استقامة الملف الشخصي |
إسو 2768، أستم B221 |
الانحناء أو الالتواء أو التزييف |
عند اختيار الموردين في القائمة المختصرة، اطلب تقارير اختبار القص الموثقة. اسألهم عن تكرار اختبار الدُفعات الخاص بهم. سيقدم شريك التصنيع الموثوق به هذه البيانات بحماس. يستخدمون هذه المقاييس لتحسين ضغوطهم المتداولة يوميًا.
يكشف إجراء تدقيق للموردين عن القدرات الحقيقية للطارد. انظر عن كثب إلى أرضية التجميع الميكانيكية الخاصة بهم. تريد أن ترى معدات معايرة نقية ويتم صيانتها جيدًا. يجب على فرق المشتريات استخدام قوائم مراجعة التنفيذ الصارمة.
انتبه لهذه العلامات والمتطلبات المحددة:
عدم وجود معدات تخريش مخصصة: هذا هو أول فحص رئيسي لك. الاعتماد فقط على التدحرج الضيق هو علامة حمراء ضخمة. يعد التخريش المناسب أمرًا إلزاميًا للسلامة الهيكلية على المدى الطويل.
تفاوتات الأبعاد غير المتناسقة: تحقق من ملفات تعريف العينة المركبة بعناية. تشير اختلافات الأبعاد إلى ضعف معايرة آلة الدرفلة. من المحتمل أن يتقلب ضغط الماكينة أثناء الإنتاج.
إمكانية تتبع العملية: يجب أن تكون لديك القدرة على تتبع المواد. تعرف بالضبط على أي دفعة من دخلت شرائط الكسر الحراري في عملية قذف محددة. إمكانية التتبع تعزل عيوب التصنيع بسرعة.
لا تلتزم أبدًا بمشتريات واسعة النطاق على الفور. اطلب دائمًا عينات تجريبية أولاً. أرسل هذه العينات إلى معمل خارجي لإجراء اختبار القص المستقل. تضمن هذه الخطوة الاستباقية أن المورد يفي فعليًا بالمواصفات الهندسية الخاصة بك. يمكنك القضاء على المفاجآت المكلفة قبل بدء الإنتاج الضخم.
تعمل عملية التركيب على تحويل مادتين منفصلتين تمامًا إلى مركب هيكلي واحد عالي الأداء. يعد تقييم عملية التجميع الميكانيكي للمورد أمرًا بالغ الأهمية تمامًا. يجب عليك فحص تقنيات التخريش والإدخال والدحرجة بدقة. هذا التقييم الفني لا يقل أهمية عن اختيار مادة الشريط المناسبة. ممارسات التجميع السيئة تدمر حتى أفضل مكونات مادة البولي أميد.
نحن نشجع المشترين بشدة على التصرف بشكل استباقي. قم بمراجعة وثائق ضمان الجودة الحالية للطاردات لديك اليوم. ابحث عن تقارير اختبار القص المعتمدة من AAMA أو EN. إذا لاحظت وجود تناقضات، فتواصل مع شركاء التصنيع الذين تم فحصهم تقنيًا. سوف يساعدونك على تحسين تصميم ملفك الشخصي لتحقيق السلامة الهيكلية الدائمة. يضمن التجميع الصحيح أن النوافذ والأبواب الخاصة بك تعمل بشكل لا تشوبه شائبة لعقود من الزمن.
ج: تستخدم أنظمة الصب وإزالة الجسور مادة البولي يوريثين السائل. يقوم المصنعون بصب هذا السائل في قناة من الألومنيوم ويقومون بطحن القاع المعدني. في المقابل، تتطلب حواجز البولياميد عملية ميكانيكية جافة. يقوم المشغلون بتخريش الألومنيوم، وإدخال الشريط الصلب، وتجعيد المعدن لقفله. توفر أنظمة البولي أميد صلابة هيكلية أعلى وتشطيبًا ثنائي اللون أسهل.
ج: تتغير الهندسة الداخلية لتعزيز أداء العزل. ومع ذلك، يبقى توافق الإدخال قياسيًا تمامًا. يتناسب هذا التوافق القياسي عالميًا مع أخاديد الألومنيوم القياسية. سواء كنت تستخدم شكل I مسطحًا أو شكلًا مجوفًا معقدًا ومتعدد التجاويف، فإن آلات التخريش والدرفلة تتعامل معها بشكل مماثل.
ج: يفشل ضغط التدحرج المنخفض في تثبيت المركب معًا. تفقد العمل المركب الهيكلي الحاسم. تحت الضغط، تنكسر طبقات الألومنيوم والبولي أميد ضد بعضها البعض. يؤدي هذا الانزلاق إلى تشوه شديد في إطار النافذة، وكسر الأختام، وفشل هيكلي في نهاية المطاف أثناء أحداث الرياح العاتية.
ج: نعم، ولكن التسلسل مهم. يتحمل مادة البولي أميد بسهولة درجات الحرارة المرتفعة لأفران طلاء المسحوق. ولذلك، عادة ما يقوم المصنعون بإدخال الحواجز قبل طلاء الملف الشخصي. إذا كان عليك تركيبها في الألومنيوم المطلي مسبقًا، فأنت بحاجة إلى أدوات دقيقة للغاية. تعمل بكرات البولي يوريثين المتخصصة على منع أقراص التجعيد من خدش السطح النهائي.


