


アルミニウムは、現代の開窓プロジェクトに優れた耐久性と洗練された美学を提供します。ただし、その性質上熱伝導率が高いため、今日の厳しいエネルギー基準を満たすには完璧な熱バリアが必要です。挿入する サーマル ブレーク ストリップは 、単なるサーマル アップグレードではありません。これは非常に重要な構造組み立てプロセスです。この手順により、窓またはドア システム全体の最終的なせん断強度と耐風荷重が決まります。ローレット加工、挿入、ローリング、テストを含む完全な機械的ロック プロセスについて説明します。これらの具体的な手順を理解することは、調達チームやエンジニアがサプライヤーの信頼性を効果的に評価するのに役立ちます。構造上の故障リスクを軽減し、厳しい製造公差を維持し、製品ライン全体で完全なコード準拠を確保する方法を学びます。
サーマル ブレーク ストリップの組み立ては、ローレット加工、挿入、ローリング/圧着という 3 段階の機械プロセスに依存します。
アルミニウムキャビティの適切なローレット加工は、長期的なせん断強度を達成し、プロファイルの滑りを防ぐための最も重要なステップです。
熱バリアに亀裂を入れたり、アルミニウム押し出し材を歪ませたりすることなく、ポリアミド ストリップを固定するには、圧延時に正確な圧力校正が必要です。
品質管理には、製造前に複合プロファイルの構造的完全性を検証するために、厳密な縦方向せん断試験 (AAMA TIR-A8 または EN 14024 規格など) が含まれなければなりません。
完成した複合プロファイルは、現代の建築において重要な二重の役割を果たします。熱ブリッジを完全に停止する必要があります。同時に、統一された構造コンポーネントとして機能する必要があります。メーカーがストリップを不適切に取り付けた場合、リスクは急速に増大します。強い風荷重下では、複合的な滑りが発生する場合があります。機械的なジョイントが故障すると、水の浸入が起こることがよくあります。さらに、熱膨張の不一致により、致命的なシールの破損が容易に発生する可能性があります。アルミニウムとポリアミドの膨張率はわずかに異なります。構造上の結合が緩んでいると、これらの自然な熱の動きを吸収できません。
標準化されたフィッティングプロセスにより、これらのコストのかかる問題を完全に防ぐことができます。製品カタログ全体にわたって一貫した U 値が保証されます。また、高層商業用途向けの信頼できる構造定格も確保します。この一貫性により、保証請求が大幅に減少します。また、地域のエネルギー規制へのスムーズな準拠も保証します。ブランドの評判を守り、高い利益率を維持できます。精密な組み立てにより、複合材の破損の隠れたリスクが排除されます。
ローレット加工により、生のアルミニウム押出材を最終組み立てに備えます。目的は、アルミニウム押出材のストリップ溝の中に微細な「歯」を作成することです。特殊なローレットホイールがアルミニウムのキャビティに積極的に傷を付けます。この機械的作用により、内面の摩擦が大幅に増加します。硬度の高いスチールホイールが柔らかいアルミニウムに食い込み、正確な凹凸を形成します。
この手順を省略したり、不適切に実行したりすると、非常に危険です。これは依然として完成したプロファイルのせん断強度破壊の主な原因です。適切なローレット加工がないと、アルミニウムと挿入された材料が互いに滑ります。熱ストレスと毎日の温度変動により、この望ましくない動きが常に引き起こされます。バイヤーにとって、ローレット加工の品質を検査することは交渉の余地がありません。エクストルーダーが鋭利で手入れの行き届いたローレットホイールを使用していることを常に確認してください。鈍いホイールは鋭い歯を切るのではなく、アルミニウムをへこませるだけです。ポリアミドを効果的に掴むには鋭い歯が不可欠です。
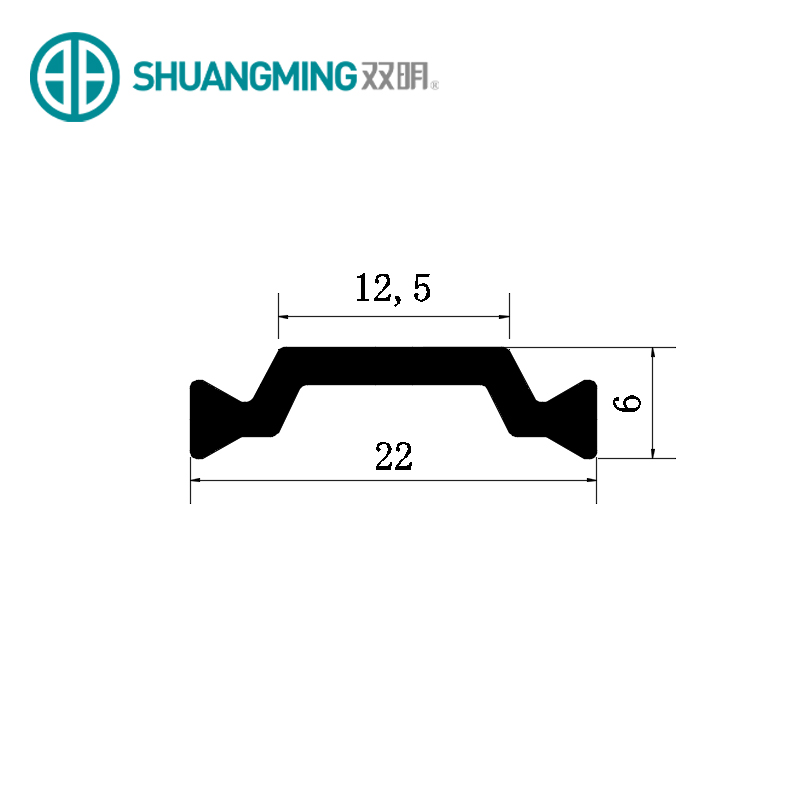
ローレット加工が完了すると、物理的な挿入フェーズが始まります。オペレーターまたは自動機械は、新たにローレット加工を施した溝に剛性バリアをねじ込みます。業界標準では通常、このコンポーネントに PA66GF25 (25% のガラス繊維で強化されたポリアミド) が指定されています。挿入機械はさまざまなストリップ形状をスムーズに処理します。基本的な I 字型により、簡単な断熱が実現します。 C 形状により、複雑な窓ハードウェアに必要なクリアランスが確保されます。中空の形状が停滞した空気を閉じ込め、断熱性能を最大限に高めます。
この段階では、製造公差が大きな役割を果たします。アルミニウムのキャビティとポリアミド部品の両方の押し出し公差が完全に一致している必要があります。これらが一致しない場合、重大な運用上のボトルネックに直面します。厳しい公差により、高速機械挿入時の詰まりを防ぎます。また、過度の緩みも防止します。緩い嵌合では、ローリングマシンが後で過剰補正を強いられます。厳密な寸法管理を維持することで、オペレーターはスムーズな連続供給を保証します。完璧に位置合わせされた複合プロファイルが得られ、圧着の準備が整います。
ローリングと圧着により、2 つの素材が永久に固定されます。耐久性に優れたローリングディスクがアルミニウム押出材の外縁に側圧を加えます。このターゲットを絞った力により、ダブテール上の金属が曲げられます。 サーマルブレークストリップ。多段階ローリングにより絶対的な精度が保証されます。メーカーは通常、3 つの異なるローリング ディスク セットを展開します。プロファイルの長さ全体にわたって、計算された段階的な圧力を加えます。
不適切な圧力校正は、重大な構造上のリスクを引き起こします。
過度の圧力がかかると、硬質ポリアミド ストリップに瞬時に亀裂が入ります。
横方向の力が大きすぎると、周囲のアルミニウム押し出し材も歪みます。
圧力が不十分だと、構造上の結合が緩んで安全ではなくなります。
不均一な圧延により、完成したプロファイルが湾曲したりねじれたりする原因になります。
精密なキャリブレーションにより、これらの壊滅的な構造上の故障を防止します。このプレッシャーの高い段階では、調整も非常に重要です。施設では組み立てラインに沿ってポリウレタンまたは保護ローラーを使用します。これらのソフトローラーは、建築用アルミニウムの目に見える表面の傷を防ぎます。これらは、重いスチール製の圧着ディスクを通してプロファイルを完全に真っ直ぐに導きます。
購入者は、標準化された機械的テストを通じてフィッティングの品質を検証する必要があります。基本的な目視検査だけに頼ることはできません。厳密な実験室テストにより、真の構造複合作用が確認されています。
このプロセスには縦方向のせん断試験が必要です。この試験では、複合プロファイルの中心軸に沿った滑りに対する抵抗性を評価します。技術者はプロファイルをしっかりとクランプし、内側のポリアミドコアを押し込みます。層が物理的に移動するまで、増加する力を加えます。評判の良いサプライヤーは、EN 14024 または AAMA TIR-A8 規格に基づいてアセンブリをテストします。
横方向引張強度試験も品質保証にとって同様に重要です。これにより、圧着されたアルミニウムが激しい風荷重を受けても剥がれることはありません。機械的結合は、外側への大きな押し引き力に耐える必要があります。
表: 複合押出成形品の一次品質管理テスト
テストの種類 |
主な目的 |
関連する規格 |
障害インジケーター |
|---|---|---|---|
縦せん断試験 |
軸方向の滑りに対する抵抗を測定する |
EN 14024、AAMA TIR-A8 |
プロファイルレイヤーは独立してスライドします |
横方向引張試験 |
引き離し抵抗を評価する |
EN 14024、AAMA TIR-A8 |
ダブテールからのアルミニウムの圧着を解除 |
寸法許容差 |
プロファイルの真直度を確認する |
ISO 2768、ASTM B221 |
お辞儀、ねじり、または反り |
サプライヤーを最終候補に挙げる場合は、文書化されたせん断試験レポートを要求してください。具体的なバッチ テストの頻度について尋ねます。信頼できる製造パートナーがこのデータを熱心に提供してくれるでしょう。彼らはこれらの指標を使用して、毎日のローリングプレッシャーを最適化します。
サプライヤー監査を実施すると、押出機の真の能力が明らかになります。機械組立フロアをよく見てください。整備が行き届いた新品の校正機器を見たいと考えています。調達チームは厳格な実装チェックリストを使用する必要があります。
以下の特定の危険信号と要件に注意してください。
専用のローレット加工装置の欠如: これは最初の重要なチェックです。タイトなローリングのみに依存することは重大な危険信号です。長期にわたる構造上の安全性のためには、適切なローレット加工が必須です。
寸法公差が一貫していない: サンプル複合プロファイルを注意深く確認してください。寸法のばらつきは、圧延機の校正が不十分であることを示しています。機械の圧力は生産中に変動する可能性があります。
プロセスのトレーサビリティ: 材料を追跡する能力が必要です。どのバッチのかを正確に把握する サーマルブレークストリップは、 特定の押出成形に使用されました。トレーサビリティにより、製造上の欠陥を迅速に特定します。
直ちに大規模な調達を約束しないでください。必ず最初にパイロット サンプルをリクエストしてください。これらのサンプルをサードパーティの研究所に送り、独立したせん断試験を行ってください。この積極的なステップにより、サプライヤーが実際にエンジニアリング仕様を満たしていることが保証されます。大量生産が開始される前に、コストのかかる予期せぬ事態を排除できます。
フィッティングプロセスは、2 つの完全に別個の材料を単一の高性能構造複合材料に変換します。サプライヤーの機械組立プロセスを評価することは、極めて重要です。ローレット加工、挿入、ローリング技術を徹底的に精査する必要があります。この技術的評価は、適切なストリップ材料を選択するのと同じくらい重要です。不適切な組み立て方法では、最良のポリアミド コンポーネントであっても台無しになります。
購入者が積極的に行動することを強くお勧めします。現在の押出機の品質保証文書を今すぐ確認してください。認定された AAMA または EN せん断試験レポートを探してください。不一致を見つけた場合は、技術的に精査された製造パートナーに連絡してください。これらは、構造的完全性を永続させるためにプロファイル設計を最適化するのに役立ちます。適切に組み立てれば、窓やドアは何十年も完璧に機能することが保証されます。
A: 注入およびブリッジ除去システムでは液体ポリウレタンを使用します。メーカーはこの液体をアルミニウムのチャンネルに注ぎ、金属の底を削り出します。対照的に、ポリアミドバリアには乾式機械プロセスが必要です。作業者はアルミニウムにローレットを付け、剛性ストリップを挿入し、金属を圧着してロックします。ポリアミド システムは、より高い構造剛性を提供し、二色仕上げが容易になります。
A: 断熱性能を高めるために内部形状が変更されています。ただし、挿入ダブテールは完全に標準のままです。この標準的なダブテールは、標準的なアルミニウムの溝に広く適合します。平らな I 形状を使用する場合でも、複雑な複数のキャビティを持つ中空形状を使用する場合でも、ローレット加工およびローリング機械はそれらを同様に処理します。
A: ローリング圧力が低いと、複合材料を固定できません。重要な構造複合アクションが失われます。応力がかかると、アルミニウム層とポリアミド層が互いにせん断されます。この滑りは、強風時の窓枠の深刻な変形、シールの破損、最終的には構造上の破損につながります。
A: はい、ただし順序が重要です。ポリアミドは粉体塗装オーブンの高温に容易に耐えます。したがって、メーカーは通常、プロファイルを塗装する前にバリアを挿入します。塗装済みのアルミニウムに取り付ける必要がある場合は、非常に精密な工具が必要です。特殊なポリウレタンローラーは、圧着ディスクが仕上げ面を傷つけるのを防ぎます。


