
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-11-05 Origine: Sito


L'alluminio offre una durata superiore ed un'estetica elegante per i moderni progetti di finestre. Tuttavia, la sua conduttività termica naturalmente elevata richiede una barriera termica impeccabile per soddisfare i severi codici energetici odierni. Inserimento le strisce a taglio termico non sono solo un semplice aggiornamento termico. È un processo di assemblaggio strutturale altamente critico. Questa procedura determina la resistenza finale al taglio e al carico del vento dell'intero sistema di finestre o porte. Esploreremo l'intero processo di bloccaggio meccanico, coprendo la zigrinatura, l'inserimento, la laminazione e il test. Comprendere questi passaggi specifici aiuta i team di procurement e gli ingegneri a valutare in modo efficace l'affidabilità dei fornitori. Imparerai come mitigare i rischi di cedimenti strutturali, mantenere strette tolleranze di produzione e garantire la piena conformità ai codici in tutte le linee di prodotti.
L'assemblaggio dei nastri a taglio termico si basa su un processo meccanico in tre fasi: zigrinatura, inserimento e laminazione/crimpatura.
La corretta zigrinatura della cavità in alluminio è il passaggio più critico per ottenere resistenza al taglio a lungo termine e prevenire lo slittamento del profilo.
La laminazione richiede un'esatta calibrazione della pressione per fissare la striscia di poliammide senza rompere la barriera termica o deformare l'estrusione di alluminio.
Il controllo di qualità deve comportare rigorosi test di taglio longitudinale (ad esempio, standard AAMA TIR-A8 o EN 14024) per verificare l'integrità strutturale del profilo composito prima della fabbricazione.
Il profilo composito finito svolge un duplice ruolo cruciale nell'architettura moderna. Deve interrompere completamente il ponte termico. Allo stesso tempo, deve agire come una componente strutturale unificata. Quando i produttori montano le strisce in modo improprio, i rischi si moltiplicano rapidamente. Potresti vedere uno slittamento del composito sotto forti carichi di vento. Spesso si verificano infiltrazioni d'acqua in caso di guasto dei giunti meccanici. Inoltre, una mancata corrispondenza dell'espansione termica può facilmente portare a un guasto catastrofico della tenuta. L'alluminio e la poliammide si espandono a velocità leggermente diverse. Un legame strutturale allentato non può assorbire questi movimenti termici naturali.
I processi di adattamento standardizzati evitano completamente questi costosi problemi. Garantiscono valori U costanti nell'intero catalogo prodotti. Garantiscono inoltre valutazioni strutturali affidabili per applicazioni commerciali a molti piani. Questa coerenza riduce significativamente le richieste di garanzia. Garantisce inoltre una conformità agevole alle normative energetiche locali. Proteggi la reputazione del tuo marchio e mantieni forti margini di profitto. L'assemblaggio di precisione elimina i rischi nascosti di cedimento del composito.
La zigrinatura prepara l'estrusione di alluminio grezzo per l'assemblaggio finale. L'obiettivo è creare microscopici 'denti' all'interno della scanalatura del nastro dell'estrusione di alluminio. I godroni specializzati incidono in modo aggressivo la cavità dell'alluminio. Questa azione meccanica aumenta drasticamente l'attrito della superficie interna. Le ruote in acciaio temprato mordono il morbido alluminio per formare creste precise.
Saltare o eseguire male questo passaggio è altamente pericoloso. Rimane la causa principale della rottura della resistenza al taglio nei profili finiti. Senza un'adeguata zigrinatura, l'alluminio e i materiali inseriti scivoleranno l'uno contro l'altro. Lo stress termico e le fluttuazioni della temperatura quotidiana guidano costantemente questo movimento indesiderato. Per gli acquirenti, il controllo della qualità della zigrinatura non è negoziabile. Verifica sempre che l'estrusore utilizzi godroni affilati e ben mantenuti. Le ruote smussate ammaccano semplicemente l'alluminio invece di tagliare denti affilati. I denti affilati sono assolutamente essenziali per afferrare efficacemente la poliammide.
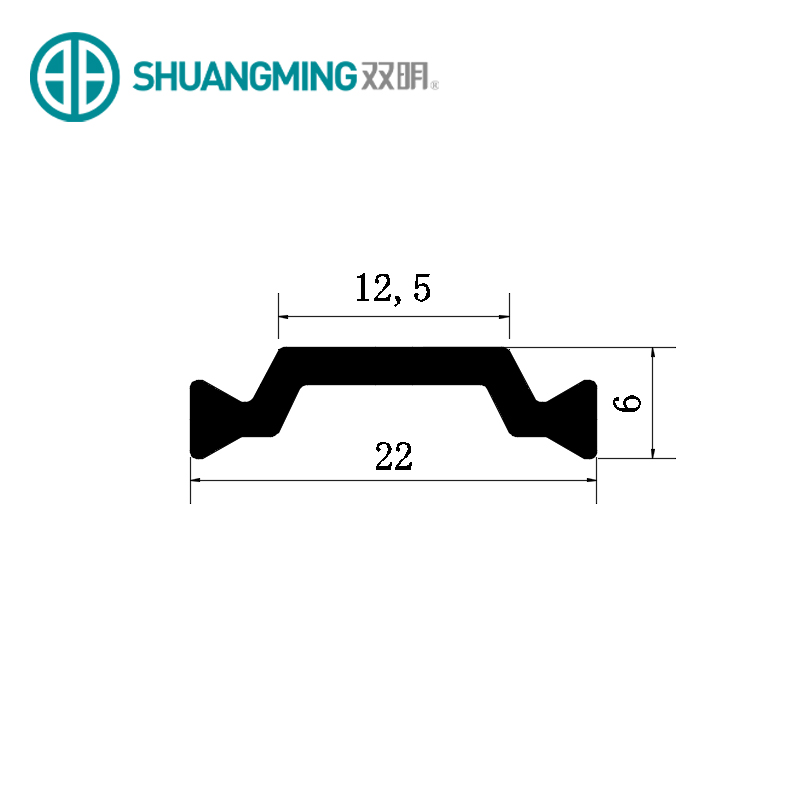
Una volta terminata la godronatura inizia la fase di inserimento fisico. Gli operatori o le macchine automatizzate infilano le barriere rigide nelle scanalature appena zigrinate. Gli standard di settore in genere specificano PA66GF25 (poliammide rinforzata con il 25% di fibra di vetro) per questo componente. Il macchinario di inserimento gestisce senza problemi diverse geometrie di nastri. Le forme di base a I forniscono un semplice isolamento termico. Le forme a C consentono lo spazio necessario per la ferramenta complessa delle finestre. Le forme cave intrappolano l'aria stagnante per le massime prestazioni di isolamento.
Le tolleranze di produzione svolgono un ruolo enorme durante questa fase. Le tolleranze di estrusione sia della cavità in alluminio che del componente in poliammide devono essere perfettamente allineate. Se non corrispondono, si verificano seri colli di bottiglia nella produzione. Tolleranze strette prevengono gli inceppamenti durante l'inserimento della macchina ad alta velocità. Inoltre impediscono vestibilità eccessivamente larghe. Un adattamento allentato costringe il laminatoio a compensare eccessivamente in seguito. Mantenendo un rigoroso controllo dimensionale, gli operatori garantiscono un'alimentazione regolare e continua. Ottieni un profilo composito perfettamente allineato pronto per la crimpatura.
Il rotolamento e la crimpatura bloccano permanentemente insieme i due materiali. I dischi rotanti per carichi pesanti esercitano una pressione laterale sui bordi esterni dell'estrusione di alluminio. Questa forza mirata piega il metallo sulla coda di rondine del strisce a taglio termico . La laminazione multistadio garantisce una precisione assoluta. I produttori solitamente utilizzano tre set distinti di dischi rotanti. Esercitano una pressione graduale e calcolata su tutta la lunghezza del profilo.
Una calibrazione non corretta della pressione introduce gravi rischi strutturali:
Una pressione eccessiva rompe istantaneamente la striscia rigida di poliammide.
Troppa forza laterale deforma anche l'estrusione di alluminio circostante.
Una pressione insufficiente determina un legame strutturale allentato e non sicuro.
Il rotolamento irregolare provoca la curvatura o la torsione del profilo finito.
La calibrazione di precisione previene questi catastrofici cedimenti strutturali. Anche l’allineamento è importante durante questa fase di alta pressione. Le strutture utilizzano rulli in poliuretano o protettivi lungo la catena di montaggio. Questi rulli morbidi impediscono di graffiare le facce visibili dell'alluminio architettonico. Guidano il profilo perfettamente dritto attraverso i pesanti dischi di crimpatura in acciaio.
Gli acquirenti devono verificare la qualità del raccordo attraverso test meccanici standardizzati. Non puoi fare affidamento solo sulle ispezioni visive di base. Rigorosi test di laboratorio confermano la reale azione strutturale del composito.
Questo processo richiede prove di taglio longitudinale. Il test valuta la resistenza del profilo composito allo scivolamento lungo il suo asse centrale. I tecnici bloccano saldamente il profilo e spingono il nucleo interno in poliammide. Applicano una forza crescente finché gli strati non si spostano fisicamente. Fornitori affidabili testano i loro gruppi rispetto agli standard EN 14024 o AAMA TIR-A8.
Le prove di resistenza alla trazione trasversale sono altrettanto vitali per la garanzia della qualità. Garantisce che l'alluminio aggraffato non si sfaldi sotto forti carichi di vento. Il legame meccanico deve resistere a massicce forze push-pull verso l'esterno.
Tabella: Test di controllo qualità primario per estrusioni composite
Tipo di prova |
Obiettivo primario |
Standard pertinenti |
Indicatore di guasto |
|---|---|---|---|
Prova di taglio longitudinale |
Misurare la resistenza allo scivolamento assiale |
EN 14024, AAMA TIR-A8 |
Gli strati del profilo scorrono indipendentemente |
Prova di trazione trasversale |
Valutare la resistenza allo strappo |
EN 14024, AAMA TIR-A8 |
L'alluminio si crimpa da coda di rondine |
Tolleranza dimensionale |
Verificare la rettilineità del profilo |
ISO2768, ASTM B221 |
Piegarsi, torcersi o deformarsi |
Quando si selezionano i fornitori, richiedere rapporti documentati sui test di taglio. Chiedi loro informazioni sulla frequenza specifica dei test in batch. Un partner di produzione affidabile fornirà questi dati con entusiasmo. Usano questi parametri per ottimizzare quotidianamente le proprie pressioni di rotolamento.
L'esecuzione di un audit del fornitore rivela le vere capacità di un estrusore. Osserva da vicino il loro piano di assemblaggio meccanico. Desideri vedere apparecchiature di calibrazione intatte e ben mantenute. I team di procurement devono utilizzare liste di controllo di implementazione rigorose.
Presta attenzione a questi specifici segnali d'allarme e requisiti:
Mancanza di attrezzature per la godronatura dedicate: questo è il tuo primo controllo importante. Affidarsi solo a un rotolamento serrato è un enorme campanello d’allarme. Una zigrinatura adeguata è obbligatoria per la sicurezza strutturale a lungo termine.
Tolleranze dimensionali incoerenti: controllare attentamente i profili compositi campione. Le variazioni dimensionali indicano una scarsa calibrazione del laminatoio. È probabile che la pressione della macchina oscilli durante la produzione.
Tracciabilità del processo: è necessario avere la capacità di tracciare i materiali. Scopri esattamente di quale lotto le strisce a taglio termico sono inserite nelle quali viene eseguita l'estrusione specifica. La tracciabilità isola rapidamente i difetti di produzione.
Non impegnarsi mai immediatamente in appalti su larga scala. Richiedi sempre prima i campioni pilota. Invia questi campioni a un laboratorio di terze parti per test di taglio indipendenti. Questo passaggio proattivo garantisce che il fornitore soddisfi effettivamente le vostre specifiche tecniche. Elimini le sorprese costose prima che inizi la produzione di massa.
Il processo di adattamento trasforma due materiali completamente separati in un unico composito strutturale ad alte prestazioni. Valutare il processo di assemblaggio meccanico di un fornitore è assolutamente fondamentale. È necessario esaminare attentamente le loro tecniche di zigrinatura, inserimento e laminazione. Questa valutazione tecnica è fondamentale tanto quanto la scelta del materiale giusto per le strisce. Le pratiche di assemblaggio inadeguate rovinano anche i migliori componenti in poliammide.
Incoraggiamo vivamente gli acquirenti ad agire in modo proattivo. Consulta oggi stesso la documentazione relativa alla garanzia della qualità dei tuoi attuali estrusori. Cerca rapporti di test di taglio certificati AAMA o EN. Se noti delle incongruenze, contatta i partner di produzione tecnicamente controllati. Ti aiuteranno a ottimizzare la progettazione del tuo profilo per un'integrità strutturale duratura. Un corretto assemblaggio garantisce che le finestre e le porte funzionino perfettamente per decenni.
R: I sistemi pour-and-debridge utilizzano poliuretano liquido. I produttori versano questo liquido in un canale di alluminio e fresano il fondo metallico. Al contrario, le barriere in poliammide richiedono un processo meccanico a secco. Gli operatori zigrinano l'alluminio, inseriscono la striscia rigida e crimpano il metallo per bloccarlo. I sistemi in poliammide offrono una maggiore rigidità strutturale e una più semplice finitura bicolore.
R: La geometria interna cambia per aumentare le prestazioni di isolamento. La coda di rondine di inserimento resta comunque del tutto standard. Questa coda di rondine standard si adatta universalmente alle scanalature in alluminio standard. Sia che si utilizzi una forma a I piatta o una forma cava complessa a più cavità, il macchinario di godronatura e rullatura li gestisce in modo identico.
R: Una bassa pressione di laminazione non riesce a tenere insieme il composito. Si perde l’azione composita strutturale cruciale. Sotto stress, gli strati di alluminio e poliammide si taglieranno l'uno contro l'altro. Questo slittamento porta a una grave deformazione del telaio della finestra, alla rottura delle guarnizioni e ad eventuali cedimenti strutturali durante eventi di vento forte.
R: Sì, ma la sequenza è importante. La poliammide resiste facilmente alle alte temperature dei forni di verniciatura a polvere. Pertanto, i produttori solitamente inseriscono le barriere prima di verniciare il profilo. Se devi inserirli nell'alluminio preverniciato, hai bisogno di attrezzature estremamente precise. Rulli specializzati in poliuretano impediscono ai dischi di crimpatura di graffiare la superficie finita.


