
មើល៖ 0 អ្នកនិពន្ធ៖ កម្មវិធីនិពន្ធគេហទំព័រ ពេលវេលាបោះពុម្ព៖ 2026-11-05 ប្រភពដើម៖ គេហទំព័រ


អាលុយមីញ៉ូមផ្តល់នូវភាពធន់ និងសោភ័ណភាពល្អប្រណិតសម្រាប់គម្រោងពិធីបុណ្យទំនើប ទោះជាយ៉ាងណាក៏ដោយ ចរន្តកំដៅខ្ពស់ដោយធម្មជាតិរបស់វាទាមទាររបាំងកម្ដៅដែលគ្មានកំហុស ដើម្បីបំពេញតាមលេខកូដថាមពលដ៏តឹងរឹងនាពេលបច្ចុប្បន្ននេះ។ ការបញ្ចូល បន្ទះបំបែកកម្ដៅ មិនគ្រាន់តែជាការធ្វើឱ្យប្រសើរកម្ដៅសាមញ្ញប៉ុណ្ណោះទេ។ វាជាដំណើរការដំឡើងរចនាសម្ព័ន្ធដ៏សំខាន់មួយ។ នីតិវិធីនេះកំណត់ពីកម្លាំងកាត់ចុងក្រោយ និងធន់ទ្រាំនឹងបន្ទុកខ្យល់នៃប្រព័ន្ធបង្អួច ឬទ្វារទាំងមូល។ យើងនឹងស្វែងយល់ពីដំណើរការចាក់សោរមេកានិកពេញលេញ គ្របដណ្ដប់លើ knurling, insertion,rolling, and testing។ ការយល់ដឹងអំពីជំហានជាក់លាក់ទាំងនេះជួយក្រុមលទ្ធកម្ម និងវិស្វករវាយតម្លៃភាពជឿជាក់របស់អ្នកផ្គត់ផ្គង់ប្រកបដោយប្រសិទ្ធភាព។ អ្នកនឹងរៀនពីរបៀបកាត់បន្ថយហានិភ័យនៃការបរាជ័យរចនាសម្ព័ន្ធ រក្សាភាពអត់ធ្មត់ក្នុងការផលិត និងធានាបាននូវការអនុលោមតាមកូដពេញលេញនៅទូទាំងបន្ទាត់ផលិតផលរបស់អ្នក។
ការផ្គុំបន្ទះបំបែកកំដៅពឹងផ្អែកលើដំណើរការមេកានិកបីជំហាន៖ ការគៀប ការបញ្ចូល និងការរំកិល/ការច្រឹប។
ការគៀបប្រហោងអាលុយមីញ៉ូមបានត្រឹមត្រូវគឺជាជំហានដ៏សំខាន់បំផុតសម្រាប់ការសម្រេចបាននូវកម្លាំងកាត់រយៈពេលវែង និងការពារការរអិលទម្រង់។
ការរំកិលតម្រូវឱ្យមានការក្រិតតាមសម្ពាធពិតប្រាកដ ដើម្បីធានាបន្ទះប៉ូលីអាមីតដោយមិនបំបែករបាំងកម្ដៅ ឬធ្វើឱ្យខូចដល់ការបញ្ចូលអាលុយមីញ៉ូម។
ការត្រួតពិនិត្យគុណភាពត្រូវតែពាក់ព័ន្ធនឹងការធ្វើតេស្តកាត់បណ្តោយយ៉ាងម៉ត់ចត់ (ឧ. ស្តង់ដារ AAMA TIR-A8 ឬ EN 14024) ដើម្បីផ្ទៀងផ្ទាត់ភាពសុចរិតនៃរចនាសម្ព័ន្ធនៃទម្រង់សមាសធាតុមុនពេលផលិត។
ទម្រង់សមាសធាតុដែលបានបញ្ចប់បម្រើតួនាទីពីរយ៉ាងសំខាន់នៅក្នុងស្ថាបត្យកម្មទំនើប។ វាត្រូវតែបញ្ឈប់ការភ្ជាប់កំដៅទាំងស្រុង។ ក្នុងពេលជាមួយគ្នានេះវាត្រូវតែដើរតួជាធាតុផ្សំនៃរចនាសម្ព័ន្ធបង្រួបបង្រួម។ នៅពេលដែលក្រុមហ៊ុនផលិតបំពាក់ក្បាលដីមិនត្រឹមត្រូវ ហានិភ័យកើនឡើងយ៉ាងឆាប់រហ័ស។ អ្នកអាចនឹងឃើញការរអិលសមាសធាតុក្រោមបន្ទុកខ្យល់ខ្លាំង។ ការចូលទឹកជារឿយៗកើតឡើងនៅពេលដែលសន្លាក់មេកានិចបរាជ័យ។ លើសពីនេះ ភាពមិនស៊ីគ្នានៃការពង្រីកកម្ដៅអាចនាំទៅរកការបរាជ័យត្រាយ៉ាងងាយ។ អាលុយមីញ៉ូម និងប៉ូលីអាមីតពង្រីកក្នុងអត្រាខុសគ្នាបន្តិច។ ចំណងរចនាសម្ព័ន្ធរលុងមិនអាចស្រូបយកចលនាកម្ដៅធម្មជាតិទាំងនេះបានទេ។
ដំណើរការសមតាមស្តង់ដារការពារបញ្ហាចំណាយទាំងនេះទាំងស្រុង។ ពួកគេធានានូវតម្លៃ U ដែលស្របគ្នានៅទូទាំងកាតាឡុកផលិតផលទាំងមូលរបស់អ្នក។ ពួកគេក៏ធានាបាននូវការវាយតម្លៃរចនាសម្ព័ន្ធដែលអាចទុកចិត្តបានសម្រាប់កម្មវិធីពាណិជ្ជកម្មដែលមានអគារខ្ពស់។ ភាពស៊ីសង្វាក់គ្នានេះកាត់បន្ថយការទាមទារធានាយ៉ាងសំខាន់។ វាក៏ធានាបាននូវការអនុលោមភាពរលូនសម្រាប់បទប្បញ្ញត្តិថាមពលដែលបានធ្វើមូលដ្ឋានីយកម្មផងដែរ។ អ្នកការពារកេរ្តិ៍ឈ្មោះម៉ាករបស់អ្នក និងរក្សាប្រាក់ចំណេញដ៏រឹងមាំ។ ការផ្គុំដោយភាពជាក់លាក់លុបបំបាត់ហានិភ័យលាក់កំបាំងនៃការបរាជ័យសមាសធាតុ។
Knurling រៀបចំការបញ្ចូលអាលុយមីញ៉ូមឆៅសម្រាប់ការជួបប្រជុំគ្នាចុងក្រោយ។ គោលបំណងគឺដើម្បីបង្កើតមីក្រូទស្សន៍ 'ធ្មេញ' នៅខាងក្នុងចង្អូរនៃបន្ទះអាលុយមីញ៉ូម។ កង់កង់ពិសេសដាក់ពិន្ទុលើបែហោងធ្មែញអាលុយមីញ៉ូមយ៉ាងខ្លាំងក្លា។ សកម្មភាពមេកានិចនេះបង្កើនការកកិតផ្ទៃខាងក្នុងយ៉ាងខ្លាំង។ កង់ដែករឹងខាំចូលទៅក្នុងអាលុយមីញ៉ូមទន់ដើម្បីបង្កើតជាជួរយ៉ាងច្បាស់លាស់។
ការរំលង ឬអនុវត្តជំហាននេះមិនបានល្អ គឺមានគ្រោះថ្នាក់ខ្លាំង។ វានៅតែជាមូលហេតុចម្បងនៃការបរាជ័យកម្លាំងកាត់នៅក្នុងទម្រង់ដែលបានបញ្ចប់។ បើគ្មានការគៀបត្រឹមត្រូវទេ អាលុយមីញ៉ូម និងវត្ថុធាតុដែលបានបញ្ចូលនឹងរុញច្រានគ្នាទៅវិញទៅមក។ ភាពតានតឹងកម្ដៅ និងការប្រែប្រួលសីតុណ្ហភាពប្រចាំថ្ងៃជំរុញចលនាដែលមិនចង់បាននេះ។ សម្រាប់អ្នកទិញ ការត្រួតពិនិត្យគុណភាព knurling គឺមិនអាចចរចារបាន។ ជានិច្ចកាលត្រូវផ្ទៀងផ្ទាត់ឧបករណ៍ extruder របស់អ្នកប្រើប្រាស់កង់ knurling មុតស្រួច និងថែទាំបានល្អ។ កង់រិលគ្រាន់តែពត់អាលុយមីញ៉ូមជំនួសឱ្យការកាត់ធ្មេញមុតស្រួច។ ធ្មេញមុតស្រួចគឺពិតជាចាំបាច់សម្រាប់ការចាប់យកសារធាតុ polyamide យ៉ាងមានប្រសិទ្ធភាព។
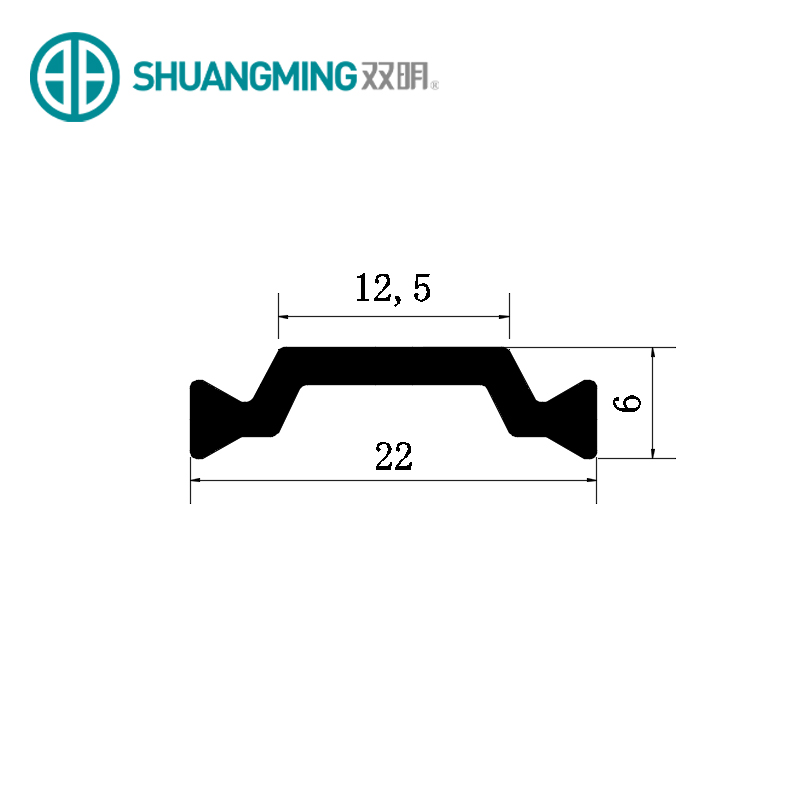
នៅពេលដែល knurling បានបញ្ចប់ ដំណាក់កាលនៃការបញ្ចូលរាងកាយចាប់ផ្តើម។ ប្រតិបត្តិករ ឬម៉ាស៊ីនស្វ័យប្រវត្តិដាក់ខ្សែរនាំងរឹងចូលទៅក្នុងចង្អូរដែលទើបនឹងរួច។ ស្តង់ដារឧស្សាហកម្មជាធម្មតាបញ្ជាក់ PA66GF25 (ប៉ូលីមីតពង្រឹងដោយជាតិសរសៃកញ្ចក់ 25%) សម្រាប់សមាសធាតុនេះ។ ម៉ាស៊ីនដាក់បញ្ចូលយ៉ាងរលូនគ្រប់គ្រងធរណីមាត្របន្ទះផ្សេងៗ។ ទម្រង់ I-shapes ជាមូលដ្ឋានផ្តល់នូវភាពឯកោកម្ដៅដោយត្រង់។ រាងអក្សរ C អនុញ្ញាតឱ្យមានការបោសសំអាតចាំបាច់សម្រាប់ផ្នែករឹងបង្អួចស្មុគស្មាញ។ រាងប្រហោងអន្ទាក់ខ្យល់ដែលនៅទ្រឹងសម្រាប់ដំណើរការអ៊ីសូឡង់អតិបរមា។
ភាពអត់ធ្មត់ក្នុងផលិតកម្មដើរតួនាទីយ៉ាងធំក្នុងដំណាក់កាលនេះ។ ភាពធន់នឹងការហៀរចេញនៃទាំងបែហោងធ្មែញអាលុយមីញ៉ូម និងសមាសធាតុប៉ូលីអាមីតត្រូវតែតម្រឹមយ៉ាងល្អឥតខ្ចោះ។ ប្រសិនបើពួកគេមិនត្រូវគ្នាទេ អ្នកប្រឈមមុខនឹងការស្ទះផលិតកម្មធ្ងន់ធ្ងរ។ ការអត់ធ្មត់តឹងតែងការពារការកកស្ទះកំឡុងពេលបញ្ចូលម៉ាស៊ីនដែលមានល្បឿនលឿន។ ពួកគេក៏ការពារការរលុងខ្លាំងពេកផងដែរ។ ភាពធូររលុងបង្ខំឱ្យម៉ាស៊ីនរំកិលដើម្បីទូទាត់សំណងនៅពេលក្រោយ។ តាមរយៈការរក្សាការត្រួតពិនិត្យវិមាត្រយ៉ាងតឹងរ៉ឹង ប្រតិបត្តិករធានាបាននូវភាពរលូន និងបន្ត។ អ្នកទទួលបានទម្រង់សមាសធាតុដែលបានតម្រឹមយ៉ាងល្អឥតខ្ចោះរួចរាល់សម្រាប់ការបិទភ្ជាប់។
ការរំកិល និងបិទភ្ជាប់ជាអចិន្ត្រៃយ៍នៃសម្ភារៈទាំងពីរជាមួយគ្នា។ ឌីសរំកិលធន់ធ្ងន់អនុវត្តសម្ពាធនៅពេលក្រោយទៅគែមខាងក្រៅនៃការបញ្ចូលអាលុយមីញ៉ូម។ កម្លាំងគោលដៅនេះ ពត់លោហៈនៅលើ dovetail នៃ បន្ទះបំបែកកម្ដៅ ។ ការរំកិលពហុដំណាក់កាលធានានូវភាពជាក់លាក់ពិតប្រាកដ។ ក្រុមហ៊ុនផលិតជាធម្មតាដាក់ពង្រាយឌីសវិលបីផ្សេងគ្នា។ ពួកគេអនុវត្តសម្ពាធដែលបានគណនាបន្តិចម្តងៗនៅទូទាំងប្រវែងទម្រង់ទាំងមូល។
ការក្រិតតាមខ្នាតសម្ពាធមិនត្រឹមត្រូវ បង្ហាញពីហានិភ័យនៃរចនាសម្ព័ន្ធធ្ងន់ធ្ងរ៖
សម្ពាធខ្លាំងពេកបំបែកបន្ទះ polyamide រឹងភ្លាមៗ។
កម្លាំងនៅពេលក្រោយច្រើនពេកក៏វាយលុកការបញ្ចូលអាលុយមីញ៉ូមជុំវិញផងដែរ។
សម្ពាធមិនគ្រប់គ្រាន់នាំឱ្យមានការរលុង និងគ្មានសុវត្ថិភាព។
ការរំកិលមិនស្មើគ្នាបណ្តាលឱ្យទម្រង់ដែលបានបញ្ចប់កោង ឬរមួល។
ការក្រិតតាមខ្នាតភាពជាក់លាក់ការពារការបរាជ័យរចនាសម្ព័ន្ធដ៏មហន្តរាយទាំងនេះ។ ការតម្រឹមក៏សំខាន់ផងដែរក្នុងដំណាក់កាលដែលមានសម្ពាធខ្ពស់នេះ។ ឧបករណ៍ប្រើប្រាស់ polyurethane ឬ rollers ការពារតាមបណ្តោយបន្ទាត់ដំឡើង។ រមូរទន់ទាំងនេះការពារការកោសមុខដែលអាចមើលឃើញនៃអាលុយមីញ៉ូមស្ថាបត្យកម្ម។ ពួកគេណែនាំទម្រង់នេះយ៉ាងល្អឥតខ្ចោះតាមរយៈឌីស crimping ដែកធ្ងន់។
អ្នកទិញត្រូវតែផ្ទៀងផ្ទាត់គុណភាពសមតាមរយៈការធ្វើតេស្តមេកានិកស្តង់ដារ។ អ្នកមិនអាចពឹងផ្អែកលើការត្រួតពិនិត្យមើលឃើញជាមូលដ្ឋានតែម្នាក់ឯងបានទេ។ ការធ្វើតេស្តមន្ទីរពិសោធន៍យ៉ាងម៉ត់ចត់បញ្ជាក់ពីសកម្មភាពសមាសធាតុរចនាសម្ព័ន្ធពិត។
ដំណើរការនេះតម្រូវឱ្យមានការធ្វើតេស្តកាត់បណ្តោយ។ ការធ្វើតេស្តវាយតម្លៃភាពធន់នៃទម្រង់សមាសធាតុក្នុងការរអិលតាមអ័ក្សកណ្តាលរបស់វា។ អ្នកបច្ចេកទេសបានតោងទម្រង់ដោយសុវត្ថិភាព ហើយរុញស្នូលប៉ូលីអាមីតខាងក្នុង។ ពួកគេអនុវត្តកម្លាំងកើនឡើងរហូតដល់ស្រទាប់ផ្លាស់ប្តូររាងកាយ។ អ្នកផ្គត់ផ្គង់ល្បីឈ្មោះសាកល្បងការផ្គុំរបស់ពួកគេប្រឆាំងនឹងស្តង់ដារ EN 14024 ឬ AAMA TIR-A8 ។
ការធ្វើតេស្តកម្លាំង tensile ឆ្លងកាត់គឺមានសារៈសំខាន់ដូចគ្នាសម្រាប់ការធានាគុណភាព។ វាធានាថាអាលុយមីញ៉ូមដែលមានស្នាមប្រេះនឹងមិនទាញចេញពីក្រោមបន្ទុកខ្យល់ខ្លាំង។ ចំណងមេកានិកត្រូវតែទប់ទល់នឹងកម្លាំងរុញច្រានខាងក្រៅដ៏ធំ។
តារាង៖ ការធ្វើតេស្តត្រួតពិនិត្យគុណភាពបឋមសម្រាប់ការបន្ថែមសមាសធាតុ
ប្រភេទសាកល្បង |
គោលបំណងចម្បង |
ស្តង់ដារពាក់ព័ន្ធ |
សូចនាករបរាជ័យ |
|---|---|---|---|
ការធ្វើតេស្តកាត់បណ្តោយ |
វាស់ភាពធន់ទ្រាំទៅនឹងការរអិលតាមអ័ក្ស |
EN 14024, AAMA TIR-A8 |
ស្រទាប់កម្រងព័ត៌មានរំកិលដោយឯករាជ្យ |
ការធ្វើតេស្ត Tensile ឆ្លងកាត់ |
វាយតម្លៃភាពធន់នឹងការទាញ |
EN 14024, AAMA TIR-A8 |
អាលុយមីញ៉ូម un-crimps ពី dovetail |
ការអត់ធ្មត់វិមាត្រ |
ផ្ទៀងផ្ទាត់ភាពត្រង់នៃកម្រងព័ត៌មាន |
ISO 2768, ASTM B221 |
ការអោន បង្វិល ឬគ្រវី |
នៅពេលអ្នកផ្គត់ផ្គង់ក្នុងបញ្ជីសម្រាំង សូមស្នើសុំរបាយការណ៍តេស្តកាត់ជាឯកសារ។ សួរពួកគេអំពីប្រេកង់ការធ្វើតេស្តជាបាច់ជាក់លាក់របស់ពួកគេ។ ដៃគូផលិតដែលអាចទុកចិត្តបាននឹងផ្តល់ទិន្នន័យនេះយ៉ាងក្លៀវក្លា។ ពួកគេប្រើរង្វាស់ទាំងនេះដើម្បីបង្កើនប្រសិទ្ធភាពសម្ពាធរំកិលផ្ទាល់ខ្លួនរបស់ពួកគេជារៀងរាល់ថ្ងៃ។
ការធ្វើសវនកម្មអ្នកផ្គត់ផ្គង់បង្ហាញពីសមត្ថភាពពិតរបស់ extruder ។ រកមើលយ៉ាងជិតស្និទ្ធនៅជាន់ដំឡើងមេកានិចរបស់ពួកគេ។ អ្នកចង់ឃើញឧបករណ៍ក្រិតក្រិតដែលមានការថែទាំយ៉ាងល្អប្រណិត។ ក្រុមលទ្ធកម្មត្រូវតែប្រើបញ្ជីត្រួតពិនិត្យការអនុវត្តយ៉ាងតឹងរ៉ឹង។
យកចិត្តទុកដាក់ចំពោះទង់ក្រហម និងតម្រូវការជាក់លាក់ទាំងនេះ៖
កង្វះឧបករណ៍ knurling ជាក់លាក់៖ នេះគឺជាការត្រួតពិនិត្យដ៏សំខាន់ដំបូងរបស់អ្នក។ ការពឹងផ្អែកតែលើការរំកិលតឹងគឺជាទង់ក្រហមដ៏ធំ។ ការគៀបត្រឹមត្រូវគឺជាកាតព្វកិច្ចសម្រាប់សុវត្ថិភាពរចនាសម្ព័ន្ធរយៈពេលវែង។
ភាពអត់ធ្មត់វិមាត្រមិនស៊ីសង្វាក់គ្នា៖ ពិនិត្យមើលទម្រង់សមាសធាតុគំរូដោយប្រុងប្រយ័ត្ន។ បំរែបំរួលវិមាត្របង្ហាញពីការក្រិតខ្នាតរបស់ម៉ាស៊ីនរំកិលមិនល្អ។ សម្ពាធម៉ាស៊ីនទំនងជាប្រែប្រួលកំឡុងពេលផលិត។
ការតាមដានដំណើរការ៖ អ្នកត្រូវតែមានសមត្ថភាពក្នុងការតាមដានសម្ភារៈ។ ដឹងច្បាស់ថាក្រុមណា បន្ទះបំបែកកំដៅ បានចូលទៅក្នុងដែលដំណើរការ extrusion ជាក់លាក់។ Traceability isolates ពិការភាពផលិតកម្មយ៉ាងឆាប់រហ័ស។
មិនត្រូវប្តេជ្ញាចិត្តចំពោះលទ្ធកម្មខ្នាតធំភ្លាមៗឡើយ។ តែងតែស្នើសុំគំរូសាកល្បងជាមុនសិន។ ផ្ញើសំណាកទាំងនេះទៅមន្ទីរពិសោធន៍ភាគីទីបីសម្រាប់ការធ្វើតេស្តកាត់ដោយឯករាជ្យ។ ជំហានសកម្មនេះធានាថាអ្នកផ្គត់ផ្គង់ពិតជាបំពេញតាមលក្ខណៈបច្ចេកទេសវិស្វកម្មរបស់អ្នក។ អ្នកលុបបំបាត់ការភ្ញាក់ផ្អើលថ្លៃ ៗ មុនពេលផលិតកម្មដ៏ធំចាប់ផ្តើម។
ដំណើរការសមបំប្លែងវត្ថុធាតុពីរដាច់ដោយឡែកពីគ្នាទៅជាសមាសធាតុរចនាសម្ព័ន្ធដែលមានប្រសិទ្ធភាពខ្ពស់។ ការវាយតម្លៃដំណើរការដំឡើងមេកានិករបស់អ្នកផ្គត់ផ្គង់គឺពិតជាសំខាន់បំផុត។ អ្នកត្រូវពិនិត្យមើលបច្ចេកទេស knurling, insertion, និងrolling របស់ពួកគេយ៉ាងហ្មត់ចត់។ ការវាយតម្លៃបច្ចេកទេសនេះគឺមានសារៈសំខាន់ដូចគ្នានឹងការជ្រើសរើសសម្ភារៈបន្ទះត្រឹមត្រូវ។ ការអនុវត្តការជួបប្រជុំគ្នាមិនល្អបំផ្លាញសូម្បីតែសមាសធាតុ polyamide ល្អបំផុត។
យើងលើកទឹកចិត្តអ្នកទិញឱ្យធ្វើសកម្មភាពយ៉ាងសកម្ម។ ពិនិត្យមើលឯកសារធានាគុណភាពរបស់ Extruders របស់អ្នកនៅថ្ងៃនេះ។ រកមើលរបាយការណ៍តេស្តកាត់ AAMA ឬ EN ដែលមានការបញ្ជាក់។ ប្រសិនបើអ្នករកឃើញភាពមិនស៊ីសង្វាក់គ្នា សូមទាក់ទងដៃគូផលិតដែលពិនិត្យដោយបច្ចេកទេស។ ពួកគេនឹងជួយអ្នកបង្កើនប្រសិទ្ធភាពការរចនាទម្រង់របស់អ្នកសម្រាប់ភាពរឹងមាំនៃរចនាសម្ព័ន្ធយូរអង្វែង។ ការជួបប្រជុំគ្នាត្រឹមត្រូវធានាឱ្យបង្អួច និងទ្វាររបស់អ្នកដំណើរការឥតខ្ចោះអស់រយៈពេលជាច្រើនទសវត្សរ៍។
ចម្លើយ៖ ប្រព័ន្ធចាក់ និងកម្ទេចកម្ទី ប្រើប៉ូលីយូធ្យូថេនរាវ។ អ្នកផលិតចាក់អង្គធាតុរាវនេះទៅក្នុងឆានែលអាលុយមីញ៉ូម ហើយកិនផ្នែកខាងក្រោមដែក។ ផ្ទុយទៅវិញរបាំង polyamide ត្រូវការដំណើរការមេកានិចស្ងួត។ ប្រតិបត្តិករគោះអាលុយមីញ៉ូម បញ្ចូលបន្ទះរឹង ហើយបិទដែកដើម្បីចាក់សោ។ ប្រព័ន្ធ Polyamide ផ្តល់នូវភាពរឹងនៃរចនាសម្ព័ន្ធខ្ពស់ និងការបញ្ចប់ពណ៌ពីរកាន់តែងាយស្រួល។
A: ការផ្លាស់ប្តូរធរណីមាត្រខាងក្នុងដើម្បីជំរុញដំណើរការអ៊ីសូឡង់។ ទោះជាយ៉ាងណាក៏ដោយការបញ្ចូល dovetail នៅតែមានលក្ខណៈស្តង់ដារទាំងស្រុង។ dovetail ស្តង់ដារនេះសមជាសកលចូលទៅក្នុងចង្អូរអាលុយមីញ៉ូមស្តង់ដារ។ មិនថាអ្នកប្រើរាង I រាងសំប៉ែត ឬរាងប្រហោងពហុប្រហោងទេ គ្រឿងម៉ាស៊ីន knurling និង roller គ្រប់គ្រងពួកវាដូចគ្នាបេះបិទ។
A: សម្ពាធរំកិលទាបមិនអាចចាក់សោសមាសធាតុជាមួយគ្នាបានទេ។ អ្នកបាត់បង់សកម្មភាពសមាសធាតុរចនាសម្ព័ន្ធសំខាន់ៗ។ នៅក្រោមភាពតានតឹង ស្រទាប់អាលុយមីញ៉ូម និងប៉ូលីមែរនឹងកាត់គ្នាទៅវិញទៅមក។ ការរអិលនេះនាំឱ្យមានការខូចទ្រង់ទ្រាយស៊ុមបង្អួចធ្ងន់ធ្ងរ ការផ្សាភ្ជាប់ដែលខូច និងការបរាជ័យរចនាសម្ព័ន្ធជាយថាហេតុក្នុងអំឡុងពេលមានខ្យល់ខ្លាំង។
ចម្លើយ៖ បាទ ប៉ុន្តែការតម្រៀបជាបញ្ហា។ Polyamide ងាយនឹងទប់ទល់នឹងសីតុណ្ហភាពខ្ពស់នៃចង្ក្រានម្សៅ។ ដូច្នេះអ្នកផលិតជាធម្មតាបញ្ចូលរបាំងមុនពេលគូរទម្រង់។ ប្រសិនបើអ្នកត្រូវតែបំពាក់ពួកវាទៅក្នុងអាលុយមីញ៉ូមដែលបានលាបមុន អ្នកត្រូវការឧបករណ៍ច្បាស់លាស់បំផុត។ ប្រដាប់រំកិលប៉ូលីយូធ្យូថេនពិសេស ការពារឌីសមិនអោយកោសផ្ទៃដែលបានបញ្ចប់។


